Токарные работы — точная обработка деталей цилиндрической формы
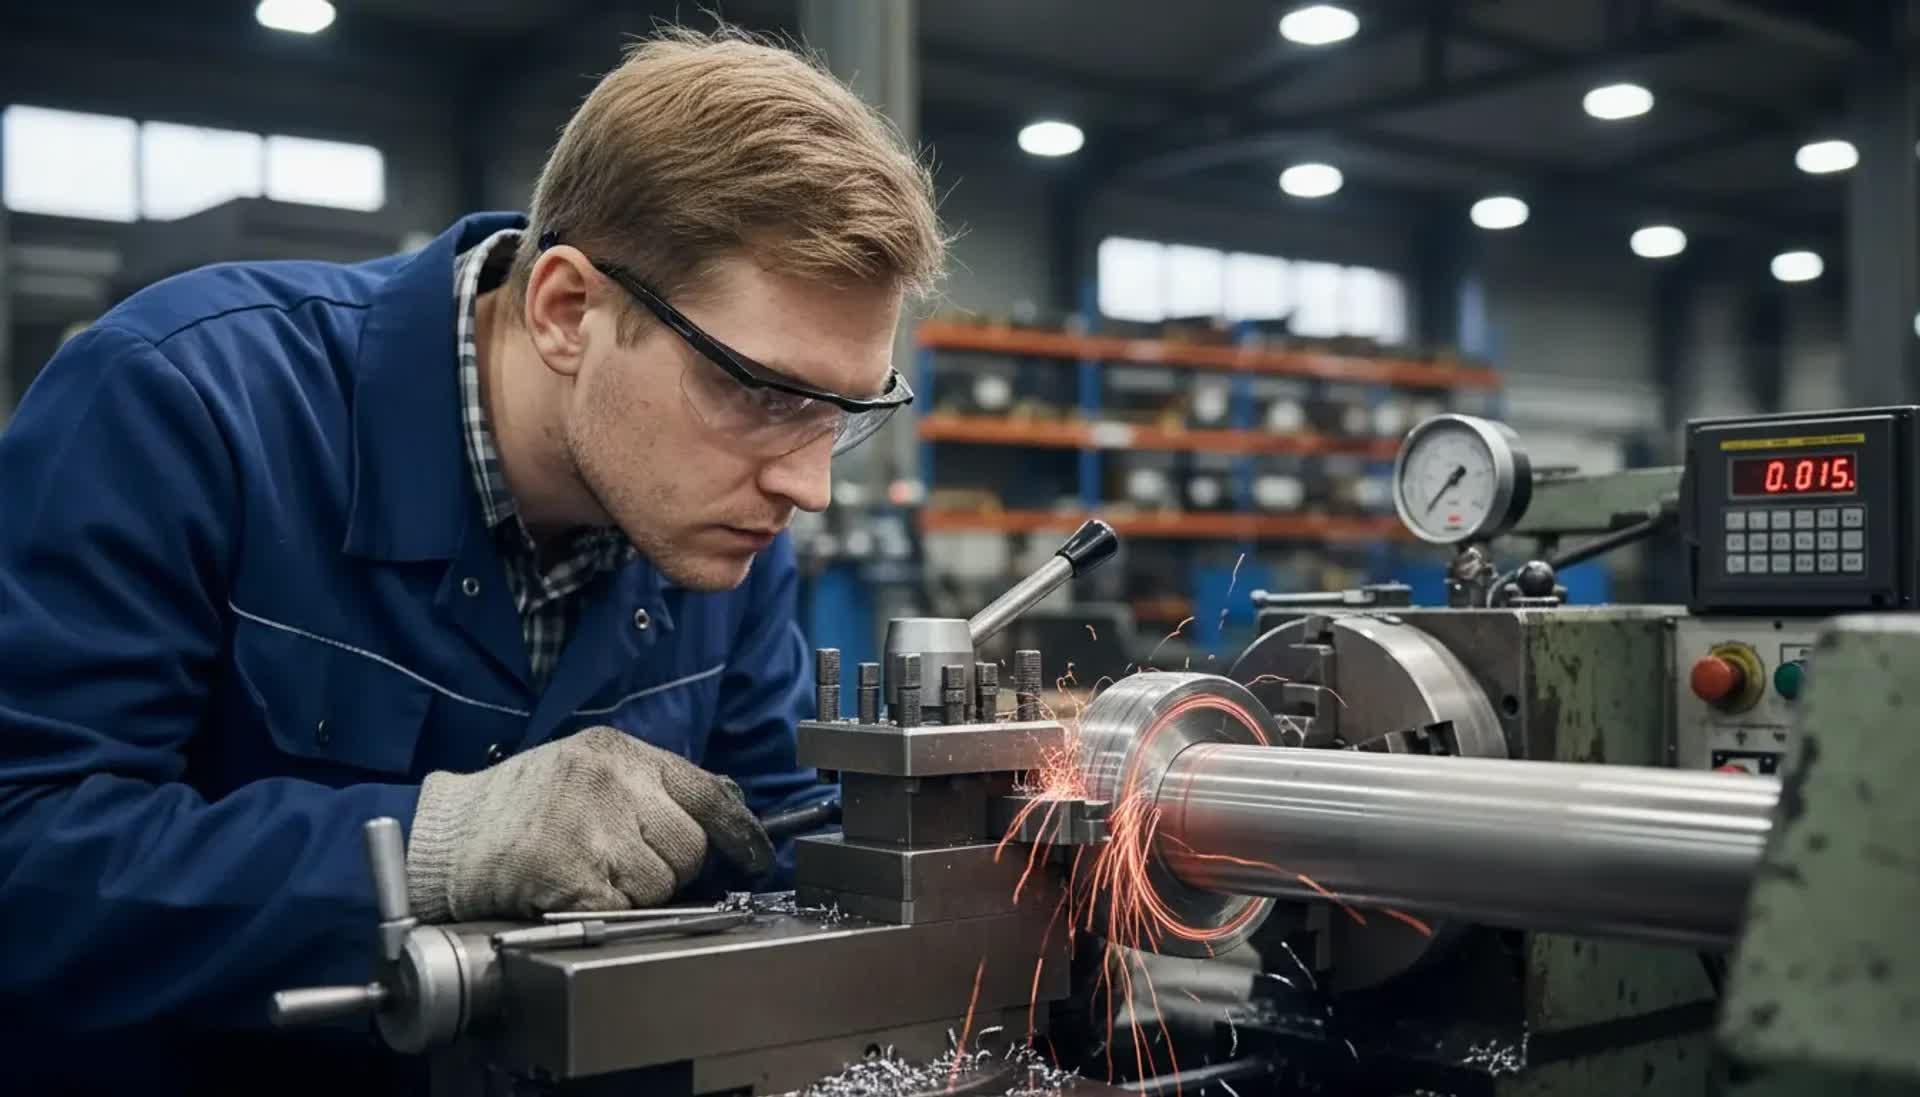
Токарные работы — это обработка заготовки, которая вращается вокруг своей оси, а инструмент снимает материал и формирует точные цилиндрические, конические и фасонные поверхности. Такие операции нужны, когда требуются вал, втулка, резьба, посадка под подшипник или чистое торцевание. Ключевой результат — точная геометрия, контролируемая шероховатость и предсказуемая посадка.
Что такое токарные работы: простыми словами
Токарные работы — это механическая обработка деталей вращения: заготовка крутится, резец снимает слой и придаёт нужную форму и размер. Выполняют точение, подрезку торцов, расточку, сверление по оси, нарезание резьбы, проточку канавок, фасок и конусов. Результат — точные цилиндры, посадочные места, ровные торцы и работоспособные резьбы.
Если разложить по полочкам, токарная обработка держится на простом принципе: мы придаём движение заготовке, а резцу — управляемое поступательное перемещение. Сочетая скорость резания, подачу и глубину, добиваемся точного размера и нужной шероховатости. В этом и красота — минимум движений, максимум результата. Отсюда вырастают основные операции: наружное и внутреннее точение (расточка), подрезание торца, формирование канавок под стопорные кольца, обработка радиусов и фасок, а также нарезание метрических, дюймовых и трубных резьб резцом или плашкой/метчиком. И это не только «гладкие цилиндры»: профильные резцы позволяют выточить сложный контур, а расточные оправки — аккуратно вывести гнездо внутри корпуса.
Примеры из практики понятны с первого взгляда: валы редукторов и моторчики в вентиляторах, втулки под бронзовые подшипники скольжения, шпильки с резьбой и накаткой, прокладочные втулки в подвеске, оси и пальцы в шарнирах, дистанционные стойки в электронике. Даже там, где каждая грань кажется плоской, часто спрятан токарный след — центральные проточки, торцы под уплотнение, чистовые посадки для подшипника. Кстати, конические посадки Морзе, тонкие игольчатые оси часов, зеркальные кольца линзодержателей — всё это рождается на токарном станке, хоть и с разной степенью терпения и оснастки.
Точность же — не случайность, а слаженная работа геометрии станка, резца и оператора. Битьё в патроне компенсируют центрами, опорами и грамотным базированием; форму проверяют индикаторами и микрометрами; шероховатость наводят выбором подачи и пластины с нужным радиусом при вершине. И да, черновая и чистовая — две разные песни: сперва снимают припуск уверенно, потом почти ласково шлифуют резцом поверхность на малой подаче, чтобы получить матовую или почти зеркальную линию, в зависимости от задачи.
Когда токарные работы действительно нужны
Токарные работы нужны, когда требуется точная осесимметричная геометрия: вал, втулка, резьба, седло под сальник, ровный торец. Ещё — при ремонте посадок и восстановлении износа, изготовлении малых и средних партий круглых деталей, а также при доводке отливок и поковок «в размер». Если проще, как только деталь вращается вокруг оси в чертеже — это к токарю.
Начнём с очевидного. Посадки под подшипники и втулки без валов не живут, а без токарной — не живут точно. Простой вал с двумя диаметрами и фасками кажется ерундой, пока подшипник не начинает греться или проскальзывать — сотые миллиметра решают судьбу узла. То же с резьбами: метрическая с нормальным шагом, мелкая под прецизионный узел или трубная с уплотнением по конусу — всё точится, проверяется кольцами/скобами, собирается без сюрпризов.
Ремонт — отдельная история. Изношенная посадка? Перетачиваем вал под ремонтный размер и ставим соответствующий подшипник; либо наплавка/напыление и шаблонный припуск под чистовую проточку. Корпус «повело» и под сальник течь? Расточка по оси, правка торца, иногда втуление — и снова герметично. Для производства опытных образцов токарный станок часто становится самым быстрым путём: черновая заготовка, пара проходов, контроль микрометром — готово к испытаниям уже завтра, без длинной технологической подготовки.
Ещё важный случай — доработка литья и поковок. Заготовку формуют ради прочности и экономии материала, а в размер выводят на станке: протачивают базы, снимают литейные припуски, выравнивают биение. Иногда токарную комбинируют с фрезерной, но основная осевая геометрия всё равно рождается при вращении. Между прочим, порой дешевле сделать нестандартную втулку на токарном за вечер, чем неделями искать редкую запасную часть к старому механизму.
Когда токарная не нужна? Когда деталь — сплошные плоскости, сложные карманы и нет центральной оси симметрии: здесь ведущая — фрезерная обработка. Ещё пример — тонкие пластинчатые элементы и гнутые скобы: их режут, штампуют, лазерят, а не точат. Но как только в задаче прозвучат слова «вал», «кольцо», «наружная/внутренняя резьба», «посадка по валу/отверстию» — почти наверняка это работа для токарного участка. И если требуется быстрый ориентир, можно заглянуть в спокойное объяснение «Что такое токарные работы и когда они нужны» и сопоставить свой чертёж с базовыми примерами.
Какие материалы и станки применяются в токарной обработке
В токарной обработке применяют стали конструкционные и инструментальные, нержавеющие сплавы, алюминиевые и магниевые сплавы, латунь и бронзу, медь, титан, а также полимеры — фторопласт, капролон, полиацеталь, текстолит. Оборудование — универсальные токарно-винторезные станки, полуавтоматы и токарные центры с числовым программным управлением (ЧПУ).
Материал диктует и характер резания, и инструмент. Стали среднеуглеродистые протачиваются уверенно твердосплавными пластинами со стойкой геометрией; нержавеющие канительны, требуют положительного переднего угла и внимательной подачи, чтобы «не тянуть» стружку; алюминий любит острый резец и высокую скорость, латунь режется чисто и блестит, бронза — чуть коварна, может крошиться. Титан на токарном — как шахматы вслепую: тепло уходит плохо, резец греется, нужна смелая подача, надёжная СОЖ и строгий контроль вибраций. Полимеры — отдельная песня: легко получить волокнистую стружку и задиры, поэтому инструмент острый, подача аккуратная, а крепление — нежное, без пережимов.
Выбор станка — про геометрию и повторяемость. Универсальный токарно-винторезный хорош для одиночных и ремонтных работ, быстрая переналадка, гибкость. Токарный центр с ЧПУ выигрывает там, где нужна стабильно узкая «вилка» допусков, комбинированные операции за один установ — точение, сверление, расточка, канавки, нарезание резьб, иногда — фрезерование по приводным инструментам. На длинных валах спасают люнеты и задние центры; на тонких стенках — мягкие губки, оправки и кольцевые опоры.
Инструмент сегодня — это не только «быстрорез» и твердосплав. На жаропрочных и закалённых — керамика и КНБ; на серийных цветных — поликристаллический алмаз (ПКД). Геометрия пластины, радиус при вершине, покрытие — всё влияет на шероховатость и стойкость. Нельзя забывать и про крепление заготовки: патроны трёх- и четырёхкулачковые, цанговые системы, гидропатроны, специальные мягкие губки, разжимные оправки для внутреннего базирования. Из этих «мелочей» складывается повторяемость и экономия на доводке.
Чтобы не тонуть в общих словах, сведём характерные сочетания материала, оснастки и ожидаемой точности в компактную таблицу-подсказку. Она не заменит техпроцесс, но поможет быстро оценить реалистичный уровень качества без шлифования и притирки — именно чисто токарной обработкой при грамотных режимах и инструменте.
| Материал | Инструмент и особенности | СОЖ/охлаждение | Типичная точность | Шероховатость, Ra |
|---|---|---|---|---|
| Стали конструкционные | Твердосплавные пластины, черновая+чистовая, люнет на длинных | Эмульсия, подача в зону резания | ±0,02–0,05 мм | 1,6–3,2 (до 0,8 при доводке) |
| Нержавеющие стали | Острые положительные пластины, избегать «залипания» стружки | Интенсивная, стабильная подача | ±0,03–0,06 мм | 1,6–3,2 |
| Алюминиевые сплавы | Острый полированный режущий край, большой радиус вершины | Иногда достаточно минимальной смазки | ±0,02–0,04 мм | 0,8–1,6 |
| Латунь, бронза | Твердосплав, стабильно держит размер, чистая стружка | Умеренная | ±0,01–0,03 мм | 0,8–1,6 |
| Титановые сплавы | Жёсткая система, стойкие пластины, смелая подача | Обильная, охлаждение критично | ±0,03–0,07 мм | 1,6–3,2 |
| Полимеры (ПОМ, ПТФЭ, ПА) | Очень острый инструмент, малые зажимные усилия | Сухо или минимальная смазка | ±0,03–0,10 мм | 1,6–3,2 (иногда ниже) |
О точности стоит сказать отдельно. Квалитет 7–9 на чистовых посадках при токарной обработке достижим без сверхусилий, если станок исправен, а резец подобран грамотно. Ниже — уже зона шлифования, но и здесь токарка готовит базу: прямолинейность, соосность, минимальное биение. Шероховатость, впрочем, вещь капризная: одинаковый Ra на стали и на латуни достигается разными параметрами, да и «красота» поверхности не всегда про цифры — для уплотнений важнее ровность торца и отсутствие рисок поперёк пути уплотнения.
Как выбрать исполнителя и оценить результат
Надёжного исполнителя токарных работ отличают подходящий парк станков, опыт с вашим материалом и типом детали, наличие измерительного инструмента и понятная схема контроля. Качество результата проверяют по чертежу: размеры и допуски, биение и соосность, шероховатость, форма резьб и чистота торцов. Важны ещё сроки, упаковка и обратная связь по технологичности.
Выбор начинается с честного описания задачи. Лучше один ясный чертёж, чем десять слов. Указываются базы, размеры, допуски, требования к биению, резьбы по ГОСТ, шероховатость Ra, материал и состояние заготовки: кругляк, поковка, литьё. Если чертежа нет — помогает эскиз с размерами и образец, а при необходимости — аккуратное снятие размеров и подготовка файла в системе автоматизированного проектирования (САПР). Дальше — диалог: где критично, где можно ослабить допуск, какой припуск разумен, чем базироваться, во сколько обойдётся оснастка.
Парк станков — это не «много станков», а «достаточно именно для вашего профиля». Для малых партий и ремонтных — универсалы и квалифицированные руки; для серий — токарные центры с ЧПУ, цанговые патроны, мягкие губки, измерительные щупы в станке. Поглядываем и на измерение: микрометры, нутромеры, калибры-пробки и резьбовые кольца, индикаторы соосности, штангенциркули — всё это не музей, а ежедневный инструмент цеха. Без него любые обещания на бумаге останутся обещаниями.
Чтобы сделать проверку быстрой и объективной, держим под рукой краткую таблицу: что измеряем, чем и что считается «хорошо». Это экономит нервы всем: и заказчику, и токарю.
| Параметр | Чем проверить | Что считается нормой (типично) |
|---|---|---|
| Диаметр посадки | Микрометр | В допуске чертежа, без конусности |
| Внутренний диаметр | Нутромер, калибр-пробка | Равномерный по длине, галтели без задиров |
| Биение по наружному | Индикатор на призмах | Не выше указанного допуска (часто 0,01–0,03 мм) |
| Соосность отверстий | Индикатор, контрольное базирование | Отклонение в пределах ТЗ |
| Шероховатость торца | Сравнение с эталоном, профилометр | Ra согласно чертежу, след от резца равномерный |
| Резьба | Калибр-скоба/кольцо | Полное зацепление, без заусенцев |
В цене токарной работы главное — не «секунды станка», а совокупность подготовки. Заготовка, переналадка, подгонка мягких губок, пробные проходы, контроль — всё это честно входит в калькуляцию. Поэтому единичные детали зачастую дороже «за штуку», чем детали в партии: первая — оплачивает подготовку, остальные — уже только время резания и контроль. Есть приятные способы снизить итог: объединить детали в одну переналадку, согласовать разумные допуски (без «на всякий случай»), привести заготовку ближе к размеру, передать образец и допустить эквивалентные решения по фаскам и галтилям.
Небольшой, но полезный список-напоминание — что уточнить до запуска работ. Да, кажется очевидным, но именно эти пункты потом «выстреливают», если их забыть.
- Материал и его состояние: марка, термообработка, требование по твердости.
- Базы и критичные размеры: где «жизненно важно», а где можно сыграть.
- Посадки и допуски: квалитеты, поле допуска, требования по биению/соосности.
- Резьбы: тип, шаг, допуск, длина нарезки, заходные фаски.
- Шероховатость: Ra по поверхностям, ориентация рисок на торцах под уплотнения.
- Заготовка: поставка заказчика или исполнителя, припуски, резка в размер.
- Партия и сроки: количество, допуски на размер партии, упаковка и маркировка.
И ещё о контроле качества. Хорошая практика — первый экземпляр «образец-эталон» с протоколом измерений; по нему сверяются остальные. Для ответственных деталей — межоперационный контроль и «маршрутная карта»: после каждой операции отметка, что выполнено и что проверено. Это снижает риск «сделали красиво, но не туда» и помогает спокойно закрывать партию. Кстати, при длинных валах и тонкостенных втулках полезно требовать фото базирования — иногда одна фотография люнета объясняет, почему биение именно такое и почему по-другому — уже риск деформаций.
В итоге выбор исполнителя оказывается не загадкой, а последовательной проверкой: компетенции, парк, измерения, общая технологичность. Здесь побеждает не тот, кто говорит громче, а тот, кто задаёт правильные вопросы и предлагает понятный маршрут — от заготовки до чек-листа приемки.
Глубже: операции, погрешности и аккуратные «если что»
Базовые токарные операции включают наружное точение, расточку, подрезку торца, нарезание резьб, проточку канавок и фасок. Типовые погрешности — биение из-за неправильного базирования, конусность из-за несоосности центров или прогиба, риски и задиры от тупого инструмента, «волна» от вибрации. Минимизируют их правильным выбором баз, оснастки и режимов резания и межоперационным контролем.
Операции редко живут поодиночке. Часто за один установ делают и посадку под подшипник, и торец под уплотнение, и фаски для безболезненной сборки, и канавку под стопорное кольцо. Чем меньше перезажимов — тем выше вероятность соосности. Если перезажим неизбежен, спасают контрольные базы и мягкие губки, проточенные по месту. Резьбы — отдельное внимание: указывать длину нарезки, тип заходной фаски, требование к неполной резьбе в конце, если это критично под сборку.
Погрешности часто начинаются с мелочей. Биение — от грязного патрона или «попавшей» стружки на губках; конусность — от банального пережима тонкой детали; заусенцы — от спешки. Решения скучны, но работают: чистый патрон, последовательность усилия зажима, контрольное вращение и индикатор по наружному до начала чистовой. И да, иногда «волна» уходит не сменой резца, а изменением частоты вращения — просто смещаемся с резонанса, и всё словно выравнивается само собой.
Когда допуски плотные, но серия короткая, хорошо выручает «образец-эталон» и аккуратная подстройка. Первую деталь меряют по всем критичным размерам, сверяют шероховатость, по необходимости корректируют подачу и скорость, затем запускают партию. Этот небольшой крюк экономит материал и нервы: сотые миллиметра лучше ловить на первых двух-трёх деталях, чем переписывать техкарту после десятка бракованных.
Чтобы финализировать, сведём типовые токарные операции и сигналы, что они «ваши», в короткий список. Он помогает быстро сопоставить задачу с возможностью участка и не тратить время понапрасну.
- Наружное точение — когда нужен вал или уступы с точными посадками.
- Расточка — когда требуется внутренний диаметр с контролем соосности и шероховатости.
- Подрезка торца — когда важна перпендикулярность базы, уплотнение, ровный упор.
- Канавки — под стопорные кольца, уплотнительные шнуры, сброс стружки на резьбе.
- Нарезание резьб — когда важна сборка без заеданий и гарантированная посадка.
- Снятие фасок и притуплений — для сборки, безопасности и ресурса уплотнений.
И да, если в чертеже поселились загадочные радиусы и гибридные углы — не беда. Часто их можно реализовать фасонным резцом или серией аккуратных проходов, а при сложной геометрии — на токарном центре с приводным инструментом. Важно обсудить это до запуска: иногда один дополнительный торец под базирование экономит полдня на выверке и повышает точность на порядок.
Наконец, про упаковку и логистику, банально, но важно. Чистовые поверхности закрывают втулками и бумагой без абразива; масляная плёнка защищает от коррозии; партии маркируют с указанием номера чертежа и серии. В итоге токарная работа заканчивается не на последнем проходе резца, а в момент, когда деталь приезжает на сборку — ровная, чистая, в размер и с понятной биркой. Так всем спокойнее.
Вся картина — спокойная и последовательная: заготовка вращается, инструмент работает, контроль подтверждает, а деталь становится той самой, которая собирается без усилий и служит долго. Токарная — не магия, а ремесло с правилами, и оттого надёжное.
Кто бы ни открывал чертёж первым — конструктор, технолог или мастер на участке — достаточно задать несколько правильных вопросов и увидеть, что «эта деталь — про ось, про посадки, про торцы». Дальше всё по нотам: базирование, припуск, режимы, контроль и аккуратная упаковка. И да, если сомневаетесь, стоит ли вести задачу в токарный участок — спросите про вал, резьбу и ось симметрии. Ответ обычно приходит мгновенно.
Итоговый вывод прост и внятный. Токарные работы — лучший способ получить точные цилиндрические и конические поверхности, соосные отверстия и работоспособные резьбы, когда деталь «живет вокруг оси». Они оправданы в ремонте, в мелких и средних сериях, в чистовой доводке литых и кованых заготовок, а также везде, где важны предсказуемые посадки и повторяемость.
А чтобы результат не подвёл, нужна связка из понятного чертежа, подходящего станка и аккуратного контроля. Тогда и сроки, и бюджет, и качество сходятся в одной точке — на готовой детали, которая спокойно занимает своё место в узле и больше не напоминает о себе. Что, признаться, лучший комплимент для любой токарной работы.