Точение, растачивание, резьба, канавки: полный перечень
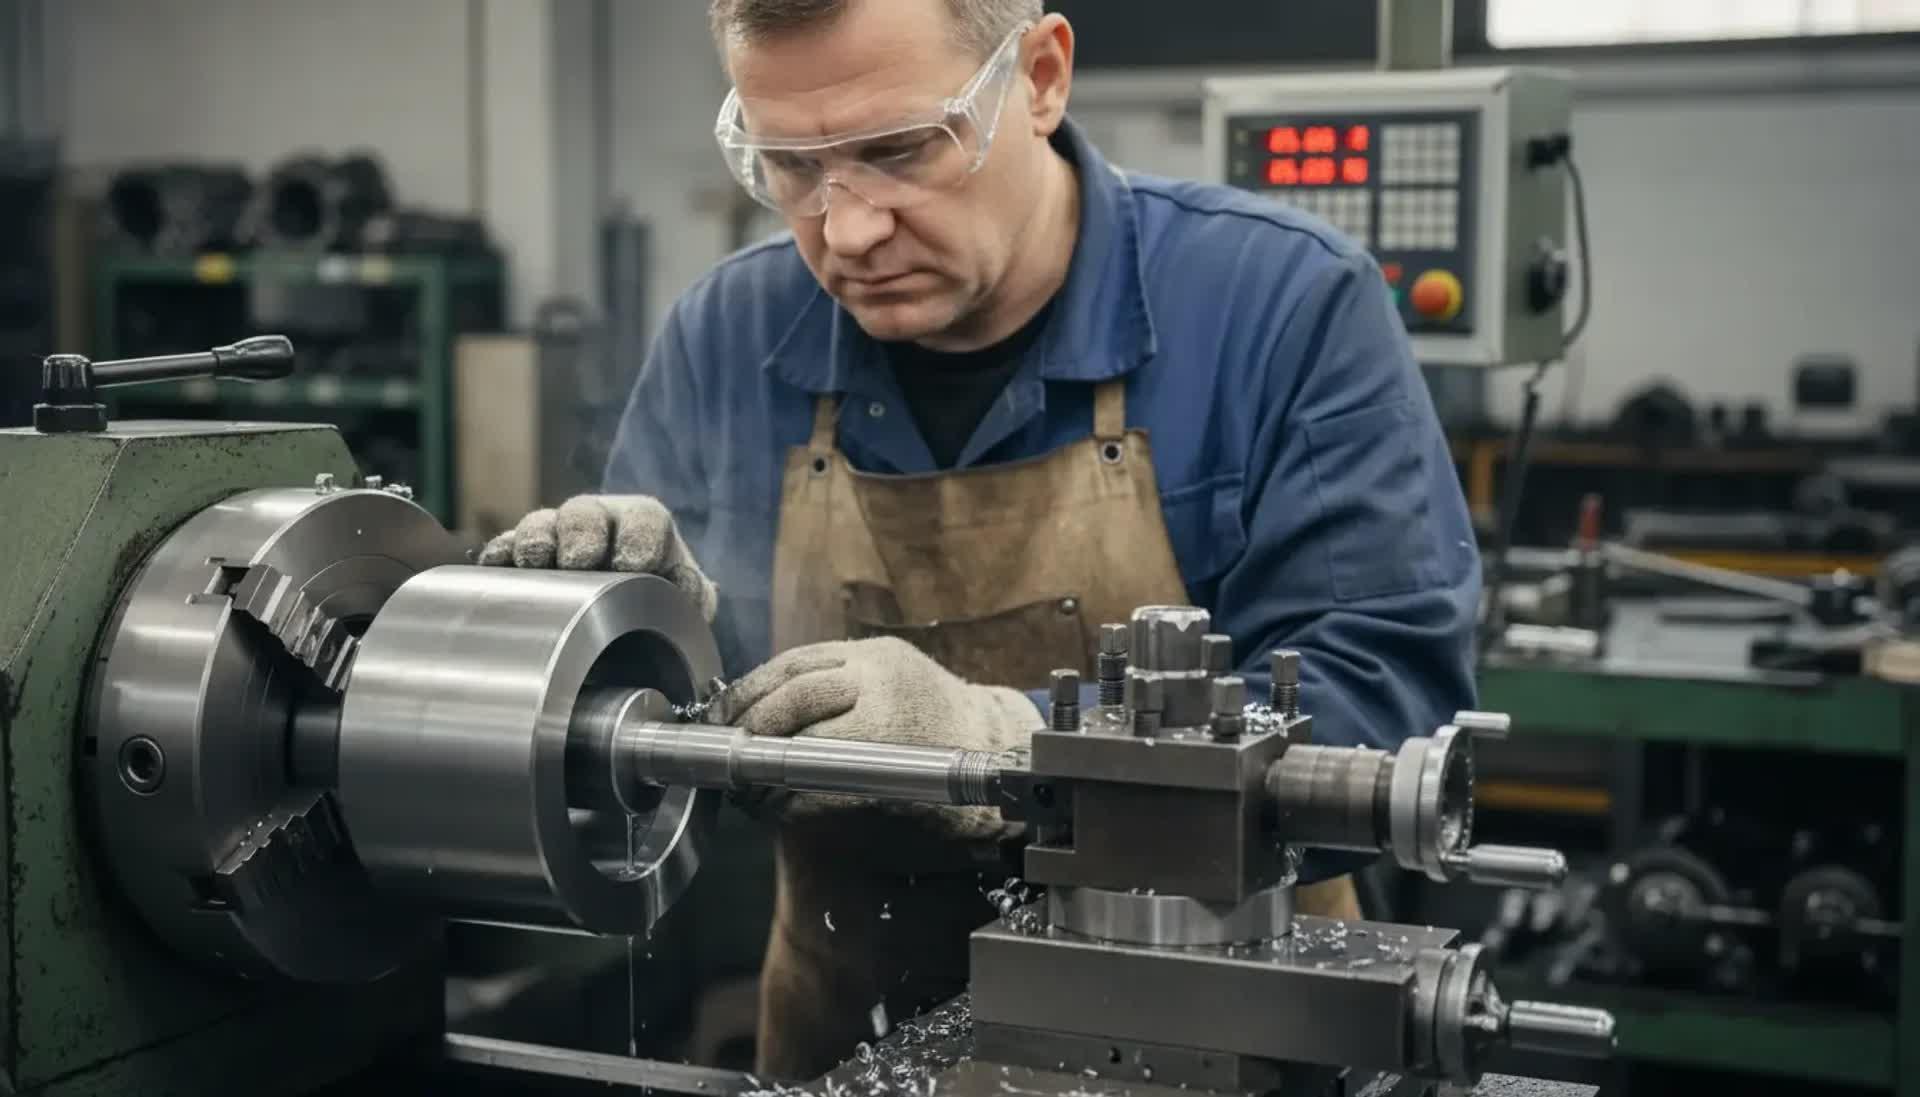
Токарные работы по металлу охватывают точение наружных и внутренних поверхностей, растачивание, сверление, подрезку торцов, отрезку, выборку канавок, фасок и проточек, нарезание резьбы, накатку. Каждая операция отвечает за свою геометрию и точность, а в связке они дают вал, втулку, крышку, ось — деталь без лишних оговорок. Ниже — как это устроено и чем управлять.
Какие операции включает токарная обработка по металлу
В базовый набор входят: наружное точение, внутреннее растачивание, подрезка торца, сверление и развертывание отверстий, отрезка, выборка канавок и фасок, нарезание резьбы, накатка. При необходимости добавляют зенкерование, притупления кромок и доводку.
Если развернуть эту сухую строку в живую практику, увидим последовательность, где одна операция готовит сцену для следующей. Сначала заготовку центрируют: кулачки патрона, упор в центр, иногда люнет для длинных, «гулких» валов. Далее идёт наружное точение — снимаем припуск, формируем диаметр и конусы. Параллельно подрезаем торцы, потому что торец — это база для сверления. Когда торцы ровные, можно уверенно заходить сверлом, затем растачивать отверстие под размер или развертывать до требуемой точности и шероховатости. Для канавок и фасок используются свои канавочные и фасочные резцы, здесь важно не сорвать кромку и не перегреть перемычку. Резьба — отдельная история: вручную плашкой и метчиком на малых оборотах или резцом с подачей, синхронизированной коробкой подач. Отрезка завершает партию — чисто, без задиров, с тонкой перегородкой. Накаткой усиливают посадочные места под подшипники или придают антискользящий рельеф ручкам. Казалось бы, всё просто, но порядок и мелочи решают судьбу допусков.
- Наружное точение — формирование диаметров, цилиндров, конусов.
- Растачивание — увеличение и доведение внутренних диаметров.
- Подрезка торцов — выведение баз и перпендикулярности.
- Сверление, зенкерование, развертывание — получение и улучшение отверстий.
- Канавки и фаски — функциональные проточки под стопорные кольца, уплотнения, снятие острых кромок.
- Нарезание резьбы — внутренней и внешней, метрической, дюймовой, трубной.
- Отрезка — отделение детали от прутка или обрезка припуска.
- Накатка — упрочнение, декоративный и цепкий рельеф.
Чтобы было под рукой, свели распространённые операции в компактную таблицу. Это не догма, а опорная карта для мастера и технолога. Да, у каждого токарного станка — свой характер, и мы это учитываем.
| Операция | Назначение | Типичный инструмент | Ожидаемая точность | Шероховатость, Ra |
|---|---|---|---|---|
| Наружное точение (черновое/чистовое) | Вывод диаметра, геометрии, конусности | Резцы с твердосплавной пластиной, быстрорежущая сталь | IT10–IT7 | 3,2–0,8 |
| Растачивание (черновое/чистовое) | Увеличение и правка отверстия | Расточной резец, расточная оправка | IT10–IT7 | 3,2–0,8 |
| Подрезка торца | База, перпендикулярность к оси | Отрезной/подрезной резец | Плоскостность до 0,02–0,05 мм | 1,6–0,8 |
| Сверление, зенкерование, развертывание | Получение и доведение отверстий | Сверло, зенкер, развертка | IT12–IT7 | 6,3–0,8 |
| Канавки, фаски | Места под стопорные кольца, снятие кромки | Канавочный, фасочный резцы | По чертежу (ширина/глубина ±0,05) | 3,2–1,6 |
| Нарезание резьбы | Соединения, посадки | Резьбовой резец, метчик, плашка | Класс 6g/6H и др. | По профилю резьбы |
| Отрезка | Отделение, формирование торца | Отрезной резец | Задир ≤ 0,1 мм | 3,2–1,6 |
| Накатка | Упрочнение, рельеф | Накатные ролики | Шаг/глубина по ТУ | Функциональная |
Подробные примеры, фото и практические подсказки можно найти по запросу «Какие виды токарных работ выполняют по металлу». Удобно как памятка мастеру у станка, так и технологу в цеховой планировке.
Чем отличаются черновые и чистовые токарные операции
Черновые операции снимают основной припуск быстро и жёстко, допуская следы и ступеньки; чистовые доводят размер и шероховатость, работая малыми подачами и скоростями. Переход между ними задаёт технологическая карта и требуемые допуски.
На черновом точении мы гонимся за производительностью: большая глубина резания, уверенная подача, стойкая пластина. Деталь после такого прохода может быть шершавой, слегка «гудящей», с заметными гребёнками — это нормально, задача стояла другая. Но именно здесь закладывается геометрия: прямолинейность, конусность, биение относительно баз. Чистовое точение — другая философия. Подача ниже, иногда вдвое-втрое; глубина резания мала, стружка тонкая, ровная. Ход минимально вибронагруженный, станок прогрет, СОЖ подаётся точечно, чтобы кромка резца оставалась острой, а зона резания — стабильной по температуре. И да, лучше один устойчивый чистовой проход, чем три сомнительных, где каждый следующий снимает огрехи предыдущего и тянет за собой размер.
Частый вопрос: когда добавлять получистовой? Тогда, когда припуск после чернового слишком велик для аккуратного чистового, а станок «поёт». Получистовой проход выравнивает волну, снимает остатки напряжений, и на его фоне чистовой уже рисует гладкую поверхность с прогнозируемым Ra. Разумная стратегия — заранее разделить припуск так, чтобы последняя стружка была предсказуемой, без внезапных твёрдых включений или закалки в зоне резания.
И ещё момент, который часто остаётся за скобками. Доводка тонких стенок, длинных валов и маложёстких деталей требует поддержки: задняя бабка, люнет, мягкие накладки в кулачках, притупление кромок. Иногда выгоднее слегка изменить маршрут: сначала растачивание, потом наружное точение — чтобы стенка не «дышала» под резцом. На длинных проходах помогает ступенчатый припуск или пауза для снятия теплового купола: пара секунд — и температура выровнялась, размер не «уплыл».
Как выбрать режимы резания и инструмент под разные металлы
Режимы определяют стойкость инструмента, качество и размер: скорость резания, подача и глубина настраиваются по материалу заготовки, жёсткости системы и требуемой шероховатости. Для стали — умеренные скорости и СОЖ; для алюминия — выше скорость и острая геометрия; для нержавеющей — меньше подача, стабильная подача СОЖ.
Выбор начинается не с таблицы, а с осмысленной оценки: материал, твёрдость, структура, протяжённость реза, вылет инструмента, зажимаемая длина, требуемый Ra. Затем — геометрия резца и марка пластины: позитивные передние углы и острая фаска любят мягкие цветные металлы, нейтральные и усиленные кромки подходят для сталей и прерывистого реза. Для нержавеющей стали нужны вязкие сплавы пластин и направленная подача СОЖ, иначе нарастает заусенец и уводит размер. Для чугуна — керамика или твердосплав без СОЖ: хрупкая стружка, зато поверхность ровная. Латунь охотно режется на сухую, но острая кромка — святое, иначе потянет борозды. Алюминий — скорость выше, подача средняя, полированная кромка против налипания.
Ниже — ориентиры по скоростям и подачам. Это порядок величин, отправная точка для наладки. В каждом цехе параметры обкатывают, подгоняя под конкретную связку «станок — резец — заготовка».
| Материал | Скорость резания, м/мин | Подача, мм/об | Глубина резания, мм | Примечание |
|---|---|---|---|---|
| Сталь углеродистая (45, 40Х) | 120–220 | 0,15–0,35 (черн.) / 0,05–0,18 (чист.) | 1,0–3,0 (черн.) / 0,2–0,8 (чист.) | СОЖ желательно, пластина универсальная |
| Сталь нержавеющая (12Х18Н10Т и др.) | 90–160 | 0,10–0,25 / 0,05–0,12 | 0,8–2,0 / 0,2–0,6 | Стабильная подача СОЖ, острая кромка |
| Чугун серый | 180–280 | 0,18–0,40 / 0,08–0,20 | 1,0–3,5 / 0,2–0,8 | Обычно без СОЖ, керамика допустима |
| Алюминий и сплавы | 300–800 | 0,12–0,35 / 0,05–0,15 | 1,0–3,0 / 0,2–0,8 | Полированная кромка, острая геометрия |
| Латунь, бронза | 200–400 | 0,10–0,30 / 0,04–0,12 | 0,8–2,5 / 0,2–0,6 | Чаще без СОЖ, следить за заусенцем |
Теперь — к инструменту. Для общих точений по стали чаще всего берут твердосплавные пластины с универсальной стружколомной геометрией, закреплённые на резцедержателе с патроном под соответствующую форму. Для чистовых проходов — мелкозернистый сплав и маленький радиус при вершине, это снижает гребёнку и даёт предсказуемый размер. Канавки — профильные пластины, твёрже, с усиленной кромкой. Резьба — профильные резцы под шаг и профиль, здесь не экономят на державке: микролюфт сразу съедает профиль. Отрезка — узкий, но жёсткий инструмент, со стабильной подачей и поддержкой задней бабки, чтобы деталь не «клюнула» в последний момент.
Режимы — половина успеха; вторая половина — жёсткость и базирование. Чем длиннее вылет резца, тем ниже подача и глубина. Чем тоньше стенка, тем нужнее поддержка люнетом или задним центром. Если биение в патроне превышает десятку, гнаться за соткой после не стоит — сначала базу поправить. И не забываем про СОЖ: она не только охлаждает, но и отводит стружку, сглаживает термошок и продлевает жизнь кромке.
Контроль качества и типовые дефекты после токарной обработки
Качество подтверждают размером, формой и шероховатостью: измеряют микрометром и индикатором, проверяют биение и конусность, оценивают Ra; дефекты — вибрационная «гребёнка», размерный увод, задиры, моменты прижога — лечатся корректировкой режимов, баз и инструмента.
Контроль начинается ещё до первого прохода — с чистого зажима. Кулачки протёрты, губки без забоин, заготовка посажена на глубину не меньше диаметра, мягкие накладки под деликатные поверхности. Дальше — размеры. Валы удобнее микрометром, отверстия — нутромером или трёхточечным нутромером, торцы — индикаторной стойкой по контрольной линейке. Биение проверяют в двух сечениях, особенно если деталь длинная и работала с задним центром. Шероховатость, при необходимости, — по эталонам или профилометром. Важно мерить с терпением: после длинного прохода дать детали «остыть», иначе тепловое расширение подкинет лишних две-три сотки и собьёт решение.
Чтобы быстрее локализовать проблему, держим под рукой короткую «диагностическую» карту. Она не претендует на полноту, но в ежедневной суете экономит минуты, а иногда и целую смену.
| Дефект | Вероятная причина | Что сделать |
|---|---|---|
| Размер «убежал» после остывания | Перегрев, тепловой купол, слишком длинный проход | Делить на короткие проходы, снизить скорость, паузы, СОЖ точечно |
| Гребёнка, волна | Вибрация, большой вылет резца, слабый зажим | Укоротить вылет, добавить поддержку, уменьшить подачу и глубину |
| Задиры на торце после отрезки | Нестабильная подача, изношенный отрезной резец | Свежая пластина, постоянная подача, поддержка задним центром |
| Заворачивание стружки в зону | Неверная геометрия стружколома, низкий напор СОЖ | Сменить пластину, настроить подачу СОЖ, скорректировать подачу |
| Заусенец на кромках | Тупая кромка, малая подача, налипание | Освежить кромку, увеличить подачу в пределах, добавить фаску |
| Резьба «рвётся», профиль неровный | Люфт в подаче, неверная вершина резца | Поджать гайку, проверить профиль резца, уменьшить скорость |
| Биение после перезажима | Базирование по необработанной поверхности | Сначала подрезать базу, затем перезажать по базе |
Практический приём, который неоднократно выручал. Для длинных и тонких деталей — обязательная «связка»: первый проход по базовой части, подрезка торца, сверление направляющим сверлом и лишь потом расточка. Биение снизится, а последующие размеры лягут ровно. Для резьбы — контроль первого захода резца по шаблону, иначе весь профиль уйдёт и исправлять придётся плашкой, что не всегда допустимо. И ещё: иногда мягкая прокладка между губкой и деталью спасает больше, чем новая пластина, особенно на чистовых проходах по мягким металлам.
Когда и зачем выбирать отдельные виды токарных работ
Выбор операции диктуется формой и функцией детали: канавка — под стопорное кольцо, фаска — под сборку без заусенцев, накатка — под хват, резьба — под соединение. Маршрут составляют так, чтобы базы появились раньше критичных размеров, а отрезка закрывала цикл.
Иногда спорят: можно ли обойтись без канавки под уплотнение, без подрезки или срезать фаски уже на сверлильном? Теоретически — да, но цена такого упрощения возвращается косячной сборкой, потёками, расклёпанными кромками. Канавка нужна там, где уплотнение должно работать в ограниченном объёме; фаска — там, где сопрягаемые детали должны «зайти» без заусенца и задиров; подрезка — там, где торец служит эталонной базой под подшипник или шкив. Накатка незаменима на рукоятях, нажатиях, гайках с ручной затяжкой. А отрезка — лучше завершает, когда все критичные поверхности готовы, иначе риск испортить торец в последний момент только растёт.
Универсальный принцип звучит просто, но требует дисциплины: сначала базы, потом геометрия, потом функциональные элементы, в конце — отделочные проходы и отрезка. Такой ритм экономит припуск, щадит инструмент и предсказуемо приводит к нужной «сотке» без суеты у станка.
Короткий чек-лист перед запуском партии
- Чертёж прочитан: базы, допуски, шероховатость отмечены.
- Зажим продуман: глубина посадки, губки, возможный люнет.
- Инструмент свежий: кромка, радиус при вершине, державка.
- Режимы заданы: скорость, подача, глубина, паузы на охлаждение.
- СОЖ готова: состав, подача, направление струи.
- Контроль на столе: микрометры, нутромеры, шаблоны резьбы.
Этот список можно повесить у станка. Он короткий, зато бьёт по главным рискам — от биения до внезапной «гребёнки» на финальном проходе. И, честно говоря, экономит не только металл, но и нервы.
Итог по видам работ — без пафоса, по делу. Точение и растачивание формируют основу. Подрезка и сверление создают базы и отверстия. Канавки и фаски обеспечивают сборку и фиксацию. Резьба организует соединение. Отрезка ставит точку. Накатка укрепляет хват. Линия прямая, но внутри неё — множество частных решений, где цена ошибки иногда равна цене партии.
Для закрепления укажем популярные сочетания: вал с посадкой под подшипник — наружное точение (черновое), получистовое, чистовое, подрезка, фаска, накатка на гайке; втулка с уплотнением — подрезка, растачивание, канавка под кольцо, фаски, развертывание; корпусная деталь — подрезка базы, сверление, растачивание, зенкерование, резьба метчиком, отрезка. Каждая цепочка подтверждает простое правило: базы раньше размеров, стабильность раньше скорости.
И последнее, о чём иногда забывают в спешке. В цехе ценится не только рука, но и мысль: лучше потратить пять минут на маршрут и режимы, чем полдня на исправление «съехавшей» сотки. Токарная обработка по металлу остаётся ремеслом с инженерным лицом — строгим, немного придирчивым, но благодарным к тем, кто держит ритм и порядок.
Если нужен быстрый ориентир по терминам и операциям для бригады или учебного класса, сохраните эту статью в закладки и пополняйте её собственными режимами. Под конкретный станок, свой инструмент, привычный материал — получится живая карта, по которой удобно работать смену за сменой.
А когда встанет задача с особым допуском или нестандартным профилем — канавка с нетипичной геометрией, резьба с необычным шагом, посадка под редкий подшипник — алгоритм прежний: база, жёсткость, свежая кромка, аккуратный переход от чернового к чистовому, контроль после каждого критичного шага. Всё остальное — детали, которые решаются на месте, у станка, уверенной рукой.
Вывод: как собрать маршрут токарной обработки без лишних рисков
Надёжный маршрут строится от баз к геометрии и дальше к функциональным элементам: черновые проходы снимают объём и выравнивают заготовку, получистовые гасят волну, чистовые обеспечивают размер и шероховатость; канавки, фаски, резьбы выполняют тогда, когда базы проверены, а отрезка закрывает цикл.
Соблюдайте четыре опоры — базирование, жёсткость, свежий инструмент и уместные режимы — и даже требовательные детали сядут в допуск предсказуемо. Таблицы из статьи помогут стартовать, а дальше всюду работает цеховая логика: прислушаться к станку, заметить стружку, вовремя изменить подачу. Так и получается ровная поверхность, резьба без задиров и размер, за который не стыдно расписаться.