Разумный контроль размеров и формы после токарной обработки
Стабильные размеры и геометрия после токарной обработки держатся не на «чудо‑микрометре», а на системе: грамотная установка, замеры прямо на станке, точные компенсации, проверка формы и шероховатости по чертежу, а затем статистический контроль партии. Предлагаем пошаговый план: что, чем и когда мерить, как читать допуски и где чаще всего теряется точность.
Что контролировать сразу на станке и как держать размер
Размер контролируют на той же установке: выполняют черновой и чистовой проходы с припуском, замеряют, затем вносят компенсации по корректорам инструмента с учётом тепла и износа. Надёжные базирования и чистый зажим исключают проскальзывание и изгиб детали.
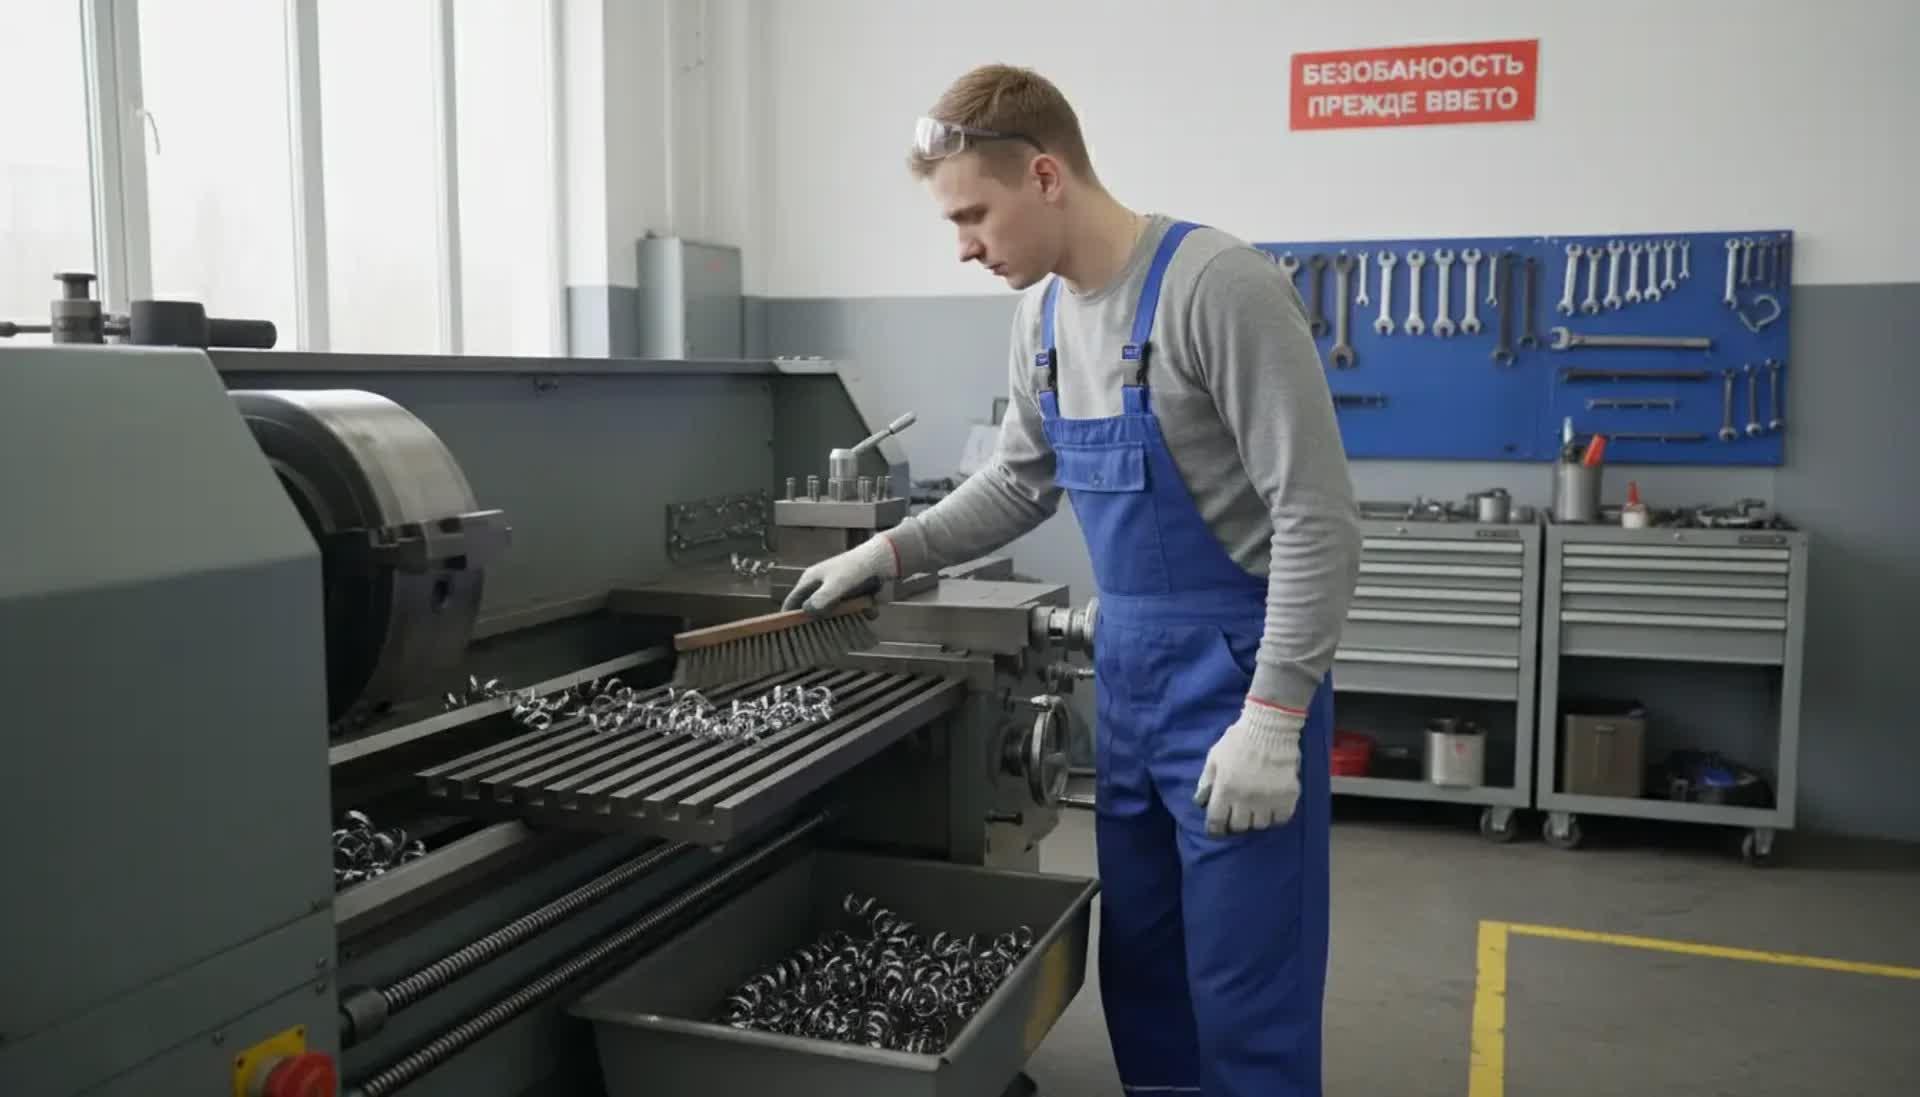
Начинается всё с устойчивой базы. Патрон, оправка или центры должны держать деталь без перекоса и «ползания» под нагрузкой. Если есть сомнения — индикатор на стойку и лёгкая прострелка по цилиндру перед чистовым резанием, мы так ловим десятые ещё до появления брака. Далее — режимы резания: чистовой проход малой глубины, но не «поглаживание». Слишком тонкая стружка перестаёт резать и начинает смазывать поверхность, уводит размер и портит шероховатость. Честно говоря, это видно по блеску и по стружке — она превращается в порошок.
Тепло — коварный противник. Пока станок разогревается, размер «плывёт» на сотые. Поэтому выдержка до термостабилизации, плюс небольшое «прогонное» резание на холостых деталях, окупается тишиной в отделе ОТК. На станках с числовым программным управлением (CNC) имеет смысл включать замер щупом: касание после чистового прохода, авто‑компенсация корректора на половину расхождения и ещё один чистовой проход на ось. Так размер «привязывается» к инструменту, а не к предположениям.
Ещё два штриха. Инструмент изнашивается неравномерно, поэтому корректировку делаем малыми шагами, а не от души — помним про упругий отжим. И припуск под чистовую должен быть достаточен, чтобы лезвие реально срезало металл, а не праздно катилось по гребешкам черновой. Как правило, 0,2–0,4 мм по диаметру для стали — разумный компромисс.
Приборы и методы: размер, овальность, конусность, биение
Наружный размер мерят микрометром, внутренний — нутромером; овальность и конусность проверяют по двум взаимно перпендикулярным сечениям и на двух базируемых расстояниях, биение — индикатором по цилиндру и торцу при вращении от шпинделя. Концевые меры и калибры дают быструю проверку „проходит/не проходит“.
Для оперативных замеров в цехе рулят микрометр, штангенциркуль, индикатор и набор концевых мер. Штанген — для прикидки и грубых переходов, микрометр — для чистового размера. Внутренние диаметры лучше доверить трёхточечному нутромеру: он честнее держит ось и меньше реагирует на овальность. А вот про овальность и конусность многие вспоминают поздно: достаточно повернуть микрометр на 90° и снять второй замер, разница даст овальность; измерения у двух базовых сечений по длине — конусность.
Биение — отдельная история. Фиксируем деталь в том же зажиме, что и при резании, ставим индикатор на цилиндр и торец и прокручиваем шпиндель рукой. Цифра на индикаторе — суммарный результат погрешности базирования, геометрии шпинделя и возможной деформации детали. Если биение уходит за допуск, ищем причину: от струны хвостовика до грязинки под кулачком.
Когда в ход идут тонкие посадки, калибры‑скобы и калибры‑пробки особенно экономят нервы. Они быстро говорят «годно/негодно», но не подсказывают, куда править. Поэтому „проходит‑не проходит“ всегда дополняем числовым замером хотя бы на первом десятке деталей, чтобы настроить процесс и убедиться, что разброс не подкрался с другой стороны распределения.
| Параметр | Прибор/метод | Типовая погрешность | Комментарий |
|---|---|---|---|
| Наружный диаметр | Микрометр, калибр‑скоба | ±2–5 мкм (микрометр) | Калибр быстро решает „годно/негодно“, микрометр даёт численный контроль |
| Внутренний диаметр | Трёхточечный нутромер, калибр‑пробка | ±3–6 мкм | Настройка по концевым мерам или кольцу‑эталону обязательна |
| Овальность | Два замера в перпендикулярных сечениях | Зависит от прибора | Разность максимального и минимального диаметра — показатель овальности |
| Конусность | Замер у двух базовых сечений по длине | Зависит от длины базы | Нужно учитывать прямолинейность направляющих и прогиб заготовки |
| Радиальное биение | Индикатор часового типа по цилиндру | ±5–10 мкм | Мерить в реальной установке, не снимая деталь |
| Торцевое биение | Индикатор по торцу | ±5–10 мкм | Показывает чистоту базирования по плоскости |
| Длина, шаг, радиусы | Индикатор на стойке, шаблоны радиуса | ±10–20 мкм | Для сложных профилей — координатно‑измерительная машина |
Для контрольных измерений и приёмки подключают координатно‑измерительную машину (CMM) — она снимает облако точек по всей геометрии. Но, между нами, без грамотных цеховых замеров CMM лишь констатирует постфактум. Сам процесс стабилизирует именно связка «быстрый цеховой контроль + корректировки тут же».
Как проверять геометрию и шероховатость по чертежу и стандартам
Геометрию сверяют по чертежу: базируются как указано, контролируют форму (цилиндричность, круглость), взаимное положение (соосность, параллельность) и шероховатость. Для формы используют индикаторные схемы или координатно‑измерительную машину; шероховатость — профилометр, сравнение с образцами допустимо лишь как экспресс‑оценка.
Чертёж — это договор. Он задаёт базу: откуда отчитываем размеры и куда смотрим перпендикулярность. Нельзя «переудобно» поставить деталь иначе — изменится смысл допуска. Например, если задана соосность двух посадок относительно отверстия, контролируем именно в установке по этому отверстию как по базе. Иначе цифры кажутся приличными, но изделие не собирается. Геометрические допуски и технические требования (GD&T) звучат академично, однако на токарном они превращаются в ряд понятных тестов: цилиндричность — это равномерность диаметра по образующей, круглость — равномерность в одном сечении, биение — динамика при вращении.
Проверка формы без большой метрики вполне возможна. Для круглости и цилиндричности ставим деталь на центры или в прецизионные призмы, индикатором снимаем профиль при повороте. Разброс и есть наш дефект формы. Для соосности меряем биение ведомой поверхности относительно базовой, удерживаем допуск, как ни странно, не только резанием, но и правильным базированием, чтобы базовая поверхность действительно была базой.
Шероховатость — третий столп. Профилометр помогает сразу: Ra, Rz, Rt — тут вся арифметика честная. Для ежедневной рутины допустимы образцы‑эталоны: приложили, сравнили, приняли решение, но помним — это визуальная оценка, её место — предварительный контроль. Выбранный подачей и геометрией пластины режим не должен давать «меховую» поверхность, а охлаждение — оставлять пятна термического влияния. Кстати, замена радиуса при вершине резца — быстрый и действенный способ подтянуть Ra без потери размера, если припуск позволяет.
| Допуск по чертежу | Что мерим | Метод контроля | Примечание |
|---|---|---|---|
| Круглость | Отклонение профиля в сечении | Индикатор при вращении, кольцевой скан на координатно‑измерительной машине | Два замера на 90° минимально, лучше — развертка 360° |
| Цилиндричность | Отклонение образующей по длине | Индикатор вдоль оси с поворотом, координатно‑измерительная машина | Важна стабильная база и отсутствие прогиба |
| Соосность | Ось поверхности относительно базовой оси | Измерение биения относительно базовой установки | Базируем ровно как указано на чертеже, иначе результат фиктивен |
| Параллельность/перпендикулярность | Угол между осями и плоскостями | Индикатор по плоской базе, координатно‑измерительная машина | Торцевая подрезка и чистые базы — половина успеха |
| Шероховатость Ra/Rz | Параметры микрорельефа | Профилометр, сравнение с образцами | Сравнение допустимо как экспресс‑контроль, приёмка — прибором |
Когда требований много и они пересекаются, карта измерений выручает: что, где, каким прибором, сколько точек. Даже простая таблица на планшете дисциплинирует. И ещё маленькая хитрость. Если в допуске указана зона на длине, измеряем не только края, а и середину — „живёт“ как раз там.
Как выстроить статистический контроль партии и „приручить“ измерительную систему
Выборочно контролируйте каждую операцию, фиксируйте результаты, корректируйте процесс по тренду, а не по единичному замеру. Проверяйте пригодность измерительной системы, чтобы погрешность прибора и методики не съедала допуски.
Статистическое управление процессами (SPC) — не про графики ради графиков. Это про спокойную голову мастера: видим тренд, понимаем износ инструмента, заранее подкручиваем корректор и не ловим брак на приёмке. Простой старт — карты средних и размахов по 3–5 деталям из партии: каждая новая точка говорит, куда качнуло процесс. Если средняя уходит, меняем корректор. Если размах растёт, ищем нестабильности: зажим, вибрации, подача, охлаждение. Со временем добавляются индексы способности процесса, но и без них видно, помещаются ли размеры в „коробку допуска“ с запасом.
Есть ещё одна скользкая тема: измерительная система. Анализ системы измерений (MSA) отвечает на неприятный вопрос — не врёт ли наш способ измерения. Повторяемость, воспроизводимость, сходимость между разными контролёрами — все эти „скучные“ вещи внезапно решают, удастся ли держать сотки в реальном цехе. Порой достаточно заменить „гуляющий“ нутромер на свеженастроенный или прописать единый приём базирования для всех смен — и разброс результатов сдувается.
Документально порядок наводит простая связка: маршрутная карта с контрольными точками, карта измерений, журнал корректировок корректора инструмента. Когда видно, когда и на сколько сдвигали размер, спор о „кто виноват“ превращается в разговор „что исправляем“. И ещё важная деталь: периодическая поверка и калибровка приборов концевыми мерами. Без неё ни одна статистика не спасёт.
- Первый десяток деталей — на плотном контроле: размер, форма, биение, шероховатость. Это быстрая верификация настройки.
- Дальше — выборочный контроль по плану: каждая n‑ая деталь, больше замеров при смене инструмента, материала или партии заготовок.
- Любой сдвиг тренда — малый шаг корректора и повторная проверка. Не „лечим“ погрешность образом жизни ждёвки.
- Раз в смену — быстрый тест прибора по концевым мерам или эталонному кольцу, раз в период — регламентная поверка.
Почему точность уходит и как её вернуть: практические ловушки
Чаще всего точность теряется из‑за базы, тепла, износа и переусердствования с „ласковыми“ проходами. Правильное базирование, разумный припуск и работающий отвод тепла возвращают размер и форму на место.
Патрон и кулачки. Загрязнение, износ, перекос — и вот уже биение прыгает. Рецепт банальный: чистим посадки, шлифуем губки или меняем комплект. Тонкие детали — на мягкие кулачки, расточенные по месту, иначе неизбежен эллипс. Длинные тонкие валы — под центр и с люнетом, чтобы резец не „выдавливал“ деталь как пружину.
Инструмент. Тупая пластина даёт смятие, „лопух“ на вершине — плохую шероховатость и увод размера, разрушенный задний угол — вибрации и геометрию из фантазий. Контрольный режим и своевременная смена пластин дешевле, чем партия переделок. Радиус вершины — под задачу: больше радиус — глаже поверхность, но выше силы резания и, как следствие, риск увести размер тонкой детали.
Тепловой режим. Длинная чистовая подача без охлаждения подогревает заготовку, и по факту мерится не та геометрия, что будет через 10 минут. Выдержка на остывание перед приёмкой, стабильная температура в зоне измерений, экраны от сквозняков — мелочи, из которых собираются сотые.
Метод замера. Штангенциркулем „на весу“ можно промахнуться на десятки микрон, и дело не в приборе, а в руке и способе. Единая методика, одинаковое усилие, повторный замер другим оператором на ключевых размерах — и результат становится воспроизводимым.
Наконец, про обозначения. Бывает, чертёж ставит жёсткий допуск на размер и довольно мягкий — на форму, а в сборке важнее именно форма. Стоит проговорить это с конструктором, иначе процесс будет упираться в лишнюю сотку не там, где это даёт реальную ценность изделию.
Кстати, если нужен компактный чек‑лист под запуск новой детали, пригодится материал «Как контролировать размер и форму деталей после токарной обработки» — удобно положить рядом с картой наладки.
Пошаговый мини‑алгоритм: от первой стружки до приёмки
Разогреть, настроить, замерить на установке, скорректировать, подтвердить формой и шероховатостью, затем включить выборочный контроль партии. Все шаги лучше зафиксировать в карте измерений.
Сценарий получается простой. Разогреваем станок до стабильной температуры, проверяем базирование индикатором. Делаем черновую, оставляя достаточный припуск под чистовую. Режем чистовую, мерим на установке, вносим малую компенсацию в корректор. Подтверждаем форму индикаторной схемой (круглость, биение), при необходимости — второй чистовой проход. Проверяем шероховатость. Фиксируем результат в журнале, запускаем выборочный контроль с периодическим тестом прибора по эталону. И так партия за партией — процесс медленно, но верно превращается из лотереи в рутину.
Да, у этого подхода есть цена — чуть больше времени на старте и капля дисциплины. Зато финал предсказуем: размеры в допуске, форма — в норме, шероховатость — в зелёной зоне, у клиента — вопросов меньше, чем деталей в ящике.
Итоговый контроль остаётся за приёмкой. Особенно если в требованиях присутствуют сложные совмещённые допуски или прямой доступ к поверхности ограничен — тут ко времени подключается координатно‑измерительная машина. Но это скорее завершающая проверка качества процесса, который уже показал свою устойчивость на цеховых замерах.
Итого и без иллюзий
Контроль после токарной обработки — это сплетение трёх нитей: размер на установке и корректировки, форма и шероховатость по чертежу, плюс статистика по партии с вменяемой метрологией. Рвётся любая из них — и точность уходит. Держатся все — и процесс становится предсказуем.
Команда на площадке и специалисты ОТК, работая синхронно, превращают отдельные приёмы в систему. Тогда и микрометр показывает честную цифру, и координатно‑измерительная машина подтверждает, а самое главное — деталь спокойно встаёт в сборку. Именно это и называется „контроль размеров и формы после токарной обработки“ — без магии, но с результатом.