Подбирайте токарный станок по задачам, материалу и точности
Секрет без романтики: выбирают не «лучший» станок, а подходящий под конкретные работы, материалы, точность и место в мастерской. Определите задачи, измерьте габариты заготовок, задайте допуски и режимы, а затем проверьте питание, бюджет на оснастку и сервис. Эта строгая логика спасает деньги и нервы.
Почему именно так и никак иначе? Потому что токарный станок — не универсальный герой из витрины, а инструмент, который или вытянет ежедневную рутину, или начнёт капризничать с первой же хрупкой заготовкой. Мы разбираем выбор спокойно, пошагово, без суеты: от задач и материалов — к типу, размеру и мощности, от режимов резания — к точности и оснастке, а уже потом к вопросам места, электрики и безопасности. И да, будет немного «кухонных» отступлений, потому что в реальных мастерских бывает по‑разному, и мелочи часто решают больше, чем громкие характеристики.
Какие задачи станок должен закрывать в вашей мастерской
Определите тип работ, материалы, требуемую точность и объём заданий — это задаёт класс станка, его размер, мощность и набор оснастки. Сразу закладывайте запас по диаметру и длине заготовки 20–30%, иначе роста не выдержит. Чем яснее профиль работ, тем меньше переплат.
Сначала о главном: что именно будет точиться каждый день, а не «вдруг когда‑нибудь». Валик или втулка? Резьба метрическая или дюймовая? Конические посадки? Композитные детали? Для дерева — чаши, ручки, элементы мебели; для металла — оси, посадочные места, резьбы, прецизионные посадки под подшипники. Когда картина задач собирается, становится заметно, что одни станки отлично «жуют» черновую сталь, но пасуют на тонких, звонких деталях из латуни, а другие — наоборот, дружат с чистовой обработкой и обеспечивают приличную шероховатость, зато не любят резать жёсткие резьбы большими шагами.
Материал диктует режимы. Сталь потребует момента на низах, точного шпинделя и строгой жёсткости станины. Алюминий — чистой геометрии и скоростей, латунь — аккуратной заточки и стабильной подачи. Дерево — высоких оборотов, плавности, безопасности от зацепов. Пластики, кстати, склонны к залипанию стружки и капризам тепла: полезна регулируемая подача и острый резец.
Объём работ не менее важен. Разовая мастерская выдержит настольный металлорежущий, который включают по мере надобности. Небольшое производство потребует либо универсального токарно‑винторезного, либо станка с числовым программным управлением (CNC) для стабильности и повторяемости. После первой сотни одинаковых деталей рука сама тянется к автоматизации, и это нормальный сигнал, а не прихоть.
Теперь к примерам, чтобы всё заиграло привычными оттенками. Ежедневно точатся валы до 40 мм, длиной до 300 мм, с посадками h7 и резьбами M10–M24 — пригодится компактный токарно‑винторезный с коробкой подач, патроном 125–160 мм и уверенным двигателем 1,1–1,5 кВт. Плотник делает чаши, погонаж и декоратив — больше обороты, плавная регулировка, надёжные центры и система пылеудаления. Хобби‑мастер правит мелкие втулки и болты — хватит настольного, но лучше с серьёзной станиной и добротной геометрией, потому что биение шпинделя лечится плохо и дорого.
- Если в задачах много одинаковых деталей — думайте о приспособах и подаче, иначе производство «упрётся» в человека.
- Если деталей мало, но они тонкие и долгоиграющие — точность и виброустойчивость выше мощности по приоритету.
И ещё маленькое, но важное правило: задачи растут. Закладывайте «шаг вперёд» — запас по диаметру над станиной и межцентровому расстоянию, по мощности и по оснастке. Иначе через полгода придётся продавать или «колхозить», а это не только деньги, но и время, которое никто не вернёт.
Как выбрать тип и размер станка под материалы и габариты
Для дерева обычно хватает настольного или напольного по дереву; для металла — настольного металлорежущего, универсального токарно‑винторезного или станка с числовым программным управлением. Главные размеры — диаметр над станиной и межцентровое расстояние, берите с запасом 20–30% от максимальной заготовки.
Начнём с терминов. Станки по дереву разворачиваются на скорость и плавность, по металлу — на жёсткость, подачу и коробки. Мини‑станки соблазнительны ценой и габаритами, но часто уступают в массе и геометрии: допустимы для неответственных деталей и мягких материалов. Настольные металлорежущие — золотая середина для мастерских: патрон 100–160 мм, межцентровое 300–700 мм, масса от 80 до 300 кг, то есть меньше плясок с вибрациями. Напольные тянут диаметр и длину, а значит, и ответственность; у них серьёзный фундамент, питание, чаще — обслуживание.
Зачем вообще станок с числовым программным управлением (CNC) в маленькой мастерской? Затем, что повторяемость, резьбы сложных профилей, контуры, копирование, а ещё — стабильная шероховатость без «человеческих перепадов». Но честно: если у вас разовые детали, экономнее брать качественный ручной токарно‑винторезный, вложиться в резцы, измерительный инструмент и терпение. Если же на горизонте серийность и подготовка программ, включайте в картину и систему автоматизированного проектирования (CAD) с системой автоматизированного производства (CAM): можно будет растить номенклатуру без мучений.
| Тип станка | Материалы | Диаметр над станиной | Межцентровое | Мощность | Питание | Тип работ | Плюсы | Минусы | Диапазон цены |
|---|---|---|---|---|---|---|---|---|---|
| Мини по металлу | Алюминий, латунь, пластики | 120–180 мм | 180–400 мм | 0,25–0,75 кВт | 220 В | Мелкий ремонт, учебные | Компактный, доступный | Ограниченная жёсткость, точность | Низкий |
| Настольный по металлу | Сталь, нержавеющая, цветные | 180–300 мм | 300–700 мм | 0,75–1,5 кВт | 220 В/380 В | Ремонт, мелкая серия | Баланс размеров и точности | Требует добротной тумбы | Средний |
| Токарно‑винторезный | Любые конструкционные | 300–500 мм | 700–1500 мм | 1,5–5 кВт | 380 В | Сложные резьбы, серия | Жёсткость, функционал | Масса, требования к месту | Средний/высокий |
| С числовым программным управлением | Металлы, композиты | 200–450 мм | 300–1000 мм | 2–7 кВт | 380 В | Повторяемость, контуры | Стабильность, скорость | Цена, обучение, сервис | Высокий |
| По дереву настольный | Породы дерева | 200–350 мм | 300–900 мм | 0,5–1 кВт | 220 В | Хобби, мелкие серии | Лёгкий, быстрый | Точность ниже, чем по металлу | Низкий/средний |
| По дереву напольный | Породы дерева | 350–600 мм | 500–1500 мм | 1–2,2 кВт | 220 В/380 В | Крупные чаши, колонны | Диаметр, устойчивость | Габариты, пыль | Средний |
Размеры — не абстрактная цифра в паспорте. Диаметр над станиной показывает, какую «тарелку» примет станок без подрезов по салазкам, а межцентровое — какую длину потянет без шаманства. Патрон 125 мм сжимает уверенно, 160 мм — универсальнее, но и инерция выше. Для дерева центры и планшайбы важнее патрона, а надёжный упор и быстрое позиционирование спасают и начинающего, и мастера под нагрузкой.
И ещё про место. Станок любит жёсткую тумбу или фундамент, анкерение, проходы для заноса длинных заготовок, свет под углом и розетки не «через тройник». Для дерева — аспирация, потому что пыль. Для металла — поддон, экраны от стружки и логичное размещение СОЖ. Баланс тишины и эффективности достигается не чудом, а планом размещения.
Какие параметры критичны: мощность, обороты, шпиндель, точность
Ключевые параметры: мощность привода, диапазон оборотов, диаметр над станиной, жёсткость и масса, тип патрона, шаги подач, биение шпинделя. Они вместе определяют производительность, чистоту поверхности и повторяемость размеров.
Мощность — не для бахвальства. На металле решает момент на низких оборотах: когда резец входит уверенно и не срывает кромку, а звук резания ровный. Диапазон оборотов важен по всему фронту: 50–2000 об/мин для разнообразных материалов — комфортно, а с частотно‑регулируемым приводом получится плавно подстроить резание. Для дерева наоборот — верхняя граница выше, вплоть до 3000–4000 об/мин, иначе большие чаши получаются с гребёнкой, и приходится шлифовать до уныния.
Шпиндель — сердце. Биение 0,01–0,02 мм уже прилично для хобби, ниже — радует в прецизионных задачах. Посадка патрона (Camlock или резьба) влияет на удобство, но важнее — качество конуса и жесткость подшипников. Хвостовая бабка, её конус Морзе, соосность и лёгкость перемещения — всё это или помогает попадать в размер, или добавляет серой седины там, где хотелось бы без неё.
Коробка подач и резьб — для металла прямо спасение. Когда вместо «считать обороты и щёлкать шестерёнки» переключаете рычаг и режете нужный шаг, производительность растёт сама собой. На небольших настольных моделях бывает сменный зубчатый набор: жить можно, но проверяйте наличие всех модулей, особенно если предстоят дюймовые резьбы или крупный шаг.
Жёсткость и масса. Парадокс прост: тяжёлый станок «играет» меньше, вибрирует меньше, режет чище. Это слышно ухом и видно на шероховатости. Масса и рёбра станины, размер салазок, качество литья — скучные слова, но они решают, будет ли на чистовом проходе оставаться нежная рисочка или неприятный рябой след.
Питание и электрика. Однофазный 220 В удобен, но даёт ограничения по мощности и пусковым токам. Трёхфазный 380 В — ровнее, надёжнее, потянет серьёзные станки. Частотный привод — плюс к моменту на низах и к плавности трогания. Защита по перегрузке и нормальные кнопки аварийной остановки — без комментариев, это безопасность и ресурс.
| Материал | Диаметр заготовки | Рекомендуемая мощность | Диапазон оборотов | Инструмент/подача | Примечание |
|---|---|---|---|---|---|
| Сталь конструкционная | 10–60 мм | 0,75–2,2 кВт | 80–800 об/мин | Твердосплав, умеренная подача | Важен момент на низах, СОЖ желательна |
| Нержавеющая сталь | 10–50 мм | 1,1–3 кВт | 60–600 об/мин | Твердосплав с геометрией под нерж. | Тепло, наклёп — не спешить, охлаждать |
| Алюминий | 10–80 мм | 0,5–1,5 кВт | 300–2000 об/мин | Острый резец, большая подача | Чистая геометрия, избегать вибраций |
| Латунь | 6–50 мм | 0,5–1,5 кВт | 200–1200 об/мин | Острый резец, средняя подача | Стабильный стружколом, сухо можно |
| Пластики | 6–60 мм | 0,25–0,75 кВт | 400–1800 об/мин | Острый резец, малая подача | Следить за теплом, радиусная кромка |
| Дерево (твёрдые) | 50–300 мм | 0,5–1,5 кВт | 800–3000 об/мин | Деревянный резец, подручник | Балансировка заготовки, аспирация обязательна |
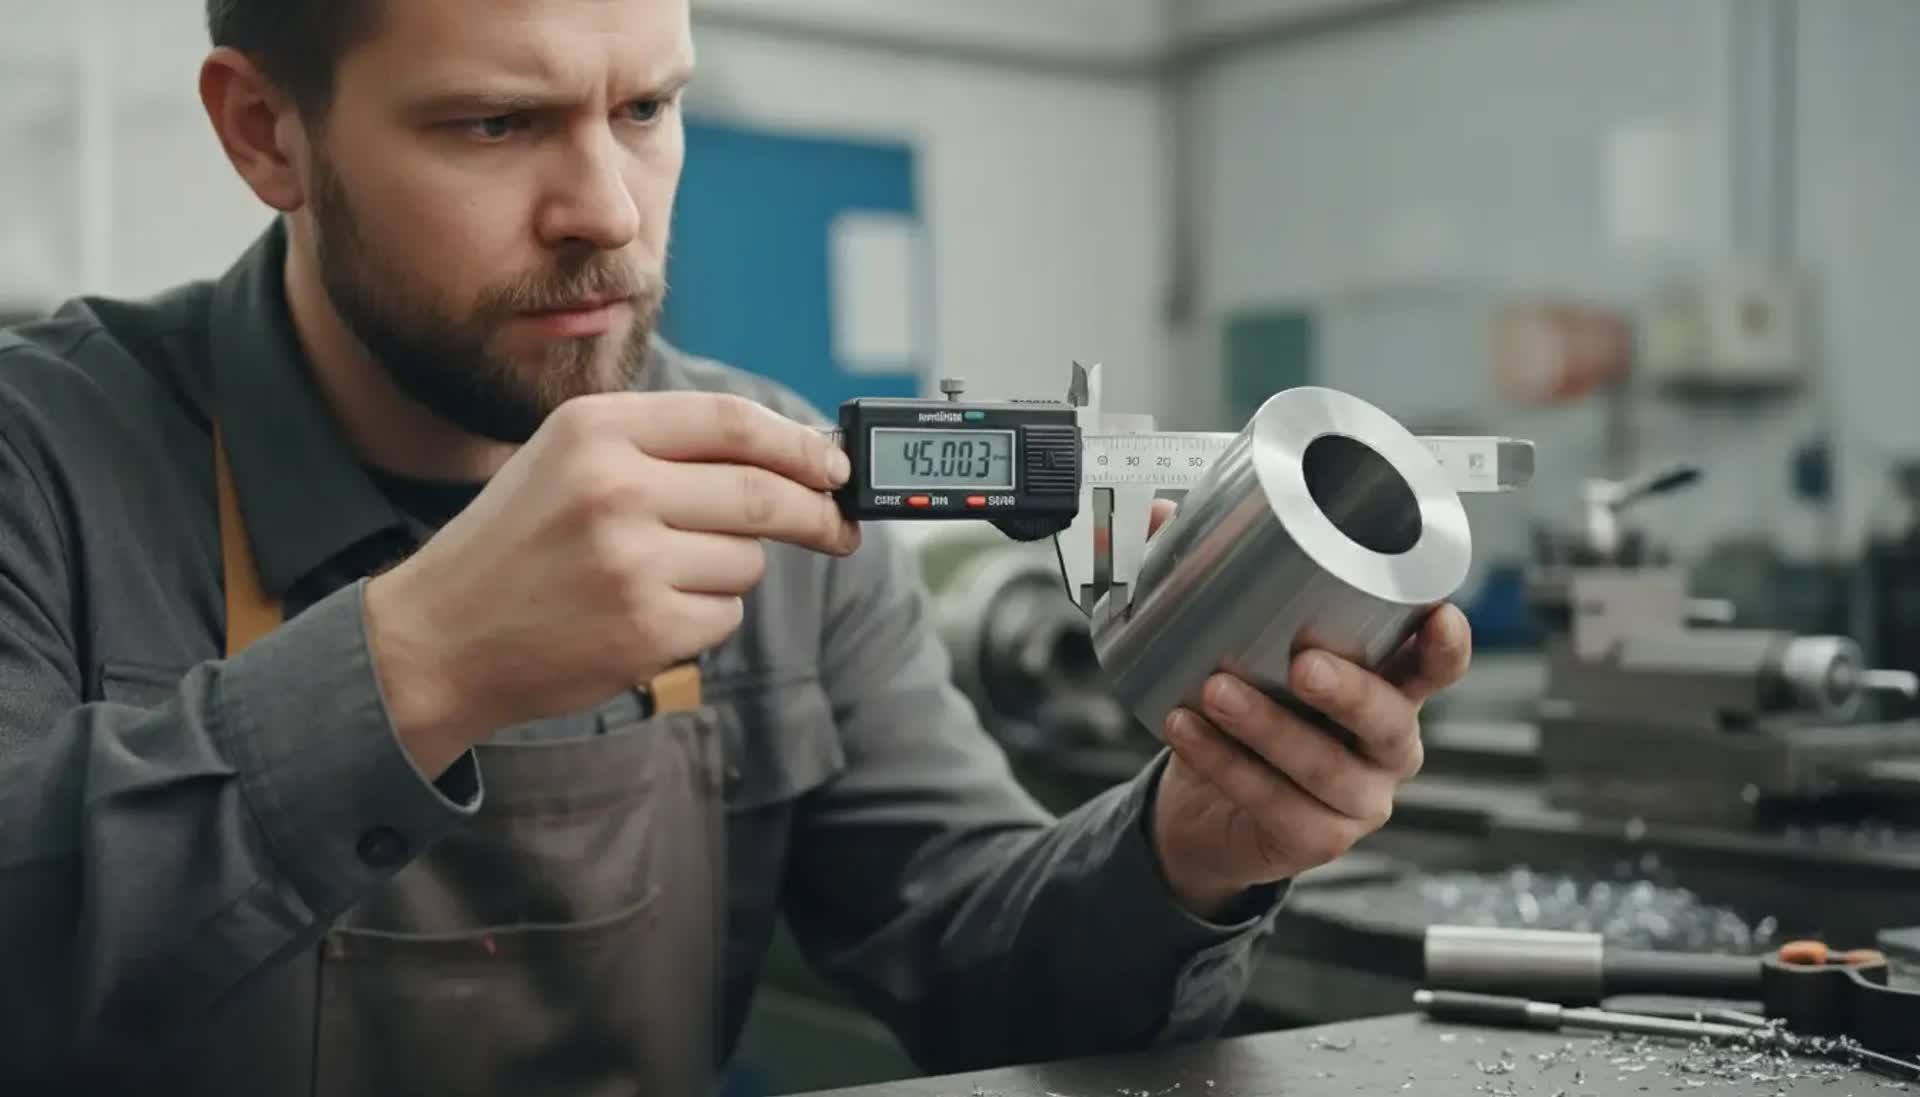
Точность в паспорте — не просто гордая цифра. Она складывается из геометрии направляющих, биения шпинделя, люфтов салазок и банальной чистоты узлов. Хороший приём: при покупке взять индикатор, проверить биение на конусе шпинделя и соосность хвостовой бабки. Попросить выточить пробную деталь в торец и в продольную — получатся два быстрых «снимка» реальности, которые виднее любого каталога.
Вспомогательные удобства — освещение, цифровые индикации перемещений, ограждения, нормальные рукоятки — кажутся роскошью до тех пор, пока не приходится делать двадцатую одинаковую деталь подряд. Затем вдруг становится ясно, что мелочи экономят больше всего минут и сил.
Что учесть в практике: электричество, оснастка, безопасность, сервис
Проверьте питание и место, заложите бюджет на оснастку и измерительный инструмент, обеспечьте аспирацию или СОЖ, продумайте безопасность и сервис. Это уменьшит простои, непредвиденные траты и брак.
Электрика — первая проверка. Достаточно ли сечения проводки, есть ли защитные автоматы, стабильно ли напряжение? На однофазных станках провалы по сети превращают резание в лотерею, на трёхфазных — спасает честный ввод и грамотная защита. Станок любит свою линию, а не удлинитель, перекинутый через проход, — это и про пожарную безопасность, и про ровную механику.
Место и стол. Настольник должен стоять на тумбе без «пружины», с анкерением или хотя бы с толстой плитой под ногами. Напольный — на ровном основании, со свободным доступом к узлам обслуживания и с местом под выкат длинных деталей. Освещение — не сзади, а под углом, чтобы рисочка видна, а не прячется в тени. Кстати, не забывайте о стружке и пыли: лотки, щётки, экран, вытяжка — звучит скучно, но это пять минут экономии каждый час.
Оснастка. Патроны, кулачки мягкие и твёрдые, планшайбы, поводковые и центрирующие приспособления, люнеты, пружинные цанги — всё это превращает «голый» станок в рабочую лошадь. Резцы под свои материалы, державки под свой резец, отрезные — хорошие отрезные — отдельно благодарят тишиной резания. Измерительный набор — штангенциркуль, микрометр, нутромер, индикаторы, калибры — без него точность превращается в надежду.
Безопасность. Очки не «на лбу», ограждения не «снял на минутку», ключ из патрона — сразу на крючок. Для дерева — маска от пыли и чипсов, подручник регулировать и держать заученно. Для металла — перчатки только не обтягивающие и вдумчивые, чтобы не зацепиться. СОЖ — без фанатизма, но аккуратно: разнос по мастерской мало кому нравится, а эмульсия имеет свой запах и капризы.
Сервис и запчасти. Перед покупкой выясните, кто и как это чинит, есть ли доступ к подшипникам шпинделя, винтам и гайкам подач, шестерням, ремням, электронике. Если выбирается станок с числовым программным управлением, добавьте к уравнению обучение, хранение программ, совместимость постпроцессоров с системой автоматизированного проектирования и системой автоматизированного производства. Учитывайте не только гарантию, но и «жизнь после» — как быстро достать расходники и за сколько.
Практический чек‑лист перед покупкой
- Список задач на год: детали, материалы, требуемая точность и шероховатость.
- Максимальный диаметр и длина заготовок, запас 20–30% по размерам и мощности.
- Питание: однофазное или трёхфазное, автоматы, сечение, розетки, освещение.
- Место: тумба/фундамент, анкерение, проходы, аспирация или поддон и экраны.
- Оснастка и инструмент: патроны, резцы, люнеты, центры, измерительный комплект.
- Безопасность: ограждения, СИЗ, аварийная остановка, порядок хранения ключей.
- Сервис: контакты, сроки поставки запчастей, документация, обучение.
- Бюджет: станок 60–70%, оснастка и измерение 20–30%, установка и мелочи 10%.
Ручной или с числовым программным управлением: когда оправдано
Короткий ответ прост: ручной — для разнотипных задач, разовой и мелкой серии, тонкой подгонки и «одних‑рук». С числовым программным управлением — для повторяемости, геометрически сложных профилей, стабильной шероховатости и серий, где цена ошибки выше цены автоматизации. Дороже на старте, дешевле на тысяче деталей.
Есть и компромисс. Качественный токарно‑винторезный с цифровой индикацией перемещений и продуманной коробкой подач закрывает 80% задач мастерской, где габариты умеренные, а точность — честная, без фанатизма. Потом — если дела «пошли» — к нему добавляют автоматизацию в ключевых местах: подрезка, отрезка, шаблонные контуры, резьбы. И только после этого появляется настоящий повод переходить к программам и постпроцессорам — как, между прочим, и к дисциплине хранения управляющих файлов.
Ошибки выбора, которые часто встречаются
Первое — недооценка массы и жёсткости. Лёгкий станок кажется податливее, но именно он дрожит от резца и мстит рябью на поверхности. Второе — переоценка «волшебных» оборотов: без момента на низах толку мало. Третье — экономия на оснастке и измерении. Патрон без мягких кулачков и индикатора — как молоток без гвоздей: формально инструмент есть, а работать неудобно.
Четвёртое — покупка без проверки геометрии. Просить продавца о пробной выточке — не каприз, а нормальная практика. Пятое — игнор места и электричества: станок с честным 1,5 кВт на розетке через тройник работает так себе. Шестое — надежда на «разберёмся по ходу». Разберётесь, конечно, но цена этой импровизации — потерянные часы и пачка бракованных заготовок.
Б/у или новый: как решать без сожалений
Бывший в употреблении станок манит ценой и, честно говоря, иногда это лучшая покупка в жизни мастерской. Но нужно уметь смотреть. Осмотрите направляющие на износ «в середине» и «у патрона», проверьте люфты на салазках, послушайте подшипники шпинделя на разных оборотах — не должен «петь» или «рычать». Снимите патрон, гляньте на посадку и конус, а ещё загляните в коробку подач — эмульсия внутри не должна быть мутной зловонной тоской.
Для нового станка важны документы, происхождение и поставщик, который не исчезнет через два звонка. Иногда разумно взять новый корпус с гарантией и дооснастить хорошими патронами, резцами, индикацией. В итоге получится уверенная машина без сюрпризов. Рынок любит баланс, и тут он тоже срабатывает.
Подготовка и запуск: от распаковки до первой стружки
Не спешите. Проверьте крепёж, снимите транспортные блокировки, промойте консервацию, смажьте по карте, выведите станок в уровень. Подключите питание с проверкой фазировки (если трёхфазный), проверьте направление вращения. Прокрутите на холостых на разных оборотах, послушайте, нет ли «чужих» звуков. Поставьте патрон, проверьте биение. Сделайте пробный рез на простом материале — алюминий или мягкая сталь терпеливы и честны в обратной связи.
Заводская документация — не отсыпка макулатуры, а пошаговый план: интервалы смазок, точки, регулировки. Пара часов педантизма на старте экономит кучу дней потом, когда появляются большие детали и реальные сроки.
Интеграция с подготовкой: чертежи, допуски и маршруты
Даже в маленькой мастерской помогает минимум дисциплины: простые чертежи, понятные допуски, маршрут операции «черновая/чистовая», контроль размеров после ключевых проходов. Если используется система автоматизированного проектирования, следите за единицами измерения и допусками формы, а при подготовке через систему автоматизированного производства — за корректностью инструмента и подач.
Кстати, подробный разбор нюансов выбора и настройки под конкретные сценарии удобно держать под рукой: Как выбрать токарный станок для мастерской. Полезно возвращаться и отмечать, что уже сделано, а что требует доработки.
Экономика: где прячутся деньги и как их не потерять
Станок — только начало. По опыту, на оснастку и измерение уходит до трети бюджета. Резцы, патроны, люнеты, держатели, сверла, метчики, плашки, абразивы — всё это не роскошь, а средство производства. Второй невидимый «пылесос» бюджета — время наладки. Шаблоны, приспособы, памятки режимов, своя база заготовок — каждый такой шаг сокращает время от задумки до детали. И да, выбрасывать не нужно, но пересматривать — обязательно: мастерская живёт и меняется, а значит и правила экономии тоже эволюционируют.
Отдельной строкой — брак и повторные переделки. Часто выгоднее заранее купить индикатор получше и мерительный инструмент, чем выбрасывать две партии алюминия из‑за «полшага» в резьбе. Скучная зрелость, но она окупается в тишине, когда работа идёт, как по рельсам.
Короткие ответы на частые вопросы
Нужна ли система охлаждения на маленьком станке? Для стали — желательна, хотя бы вручную подавать эмульсию или масло; для алюминия — по ситуации; для латуни — часто достаточно сухо, но инструмент острый и чистый. Какой патрон взять первым? Универсальный 3‑кулачковый 125 мм — надёжный старт для настольного металлорежущего; вторым — 4‑кулачковый независимый для «выставления». Как избежать вибраций? Масса, анкерение, острый резец, корректный вылет детали и разумные режимы.
Стоит ли увеличивать обороты «ради чистоты»? Не всегда. Если не хватает жёсткости или момента, добавка оборотов ухудшит ситуацию. Лучше уменьшить подачу, проверить вылет резца и поддержку детали люнетом. И наконец, насколько важен паспорт на точность? Важен. Но проверка индикатором и пробной выточкой — важнее, потому что только она показывает состояние именно вашего экземпляра.
Итоговая подборка параметров под типичные сценарии
Чтобы не теряться в цифрах, держите перед глазами рабочие ориентиры. Они не заменяют расчётов, но помогают быстро отфильтровать явные несоответствия.
- Хобби‑металл: настольный, диаметр над станиной 180–250 мм, межцентровое 300–500 мм, патрон 100–125 мм, 0,75–1,1 кВт, 220 В.
- Мелкая серия по металлу: токарно‑винторезный, диаметр 300–400 мм, межцентровое 700–1000 мм, патрон 125–160 мм, 1,5–3 кВт, 380 В, коробка подач.
- Дерево хобби/декор: настольный, диаметр 250–350 мм, межцентровое 500–900 мм, 0,5–1 кВт, плавная регулировка, хорошая аспирация.
- Крупные чаши/стойки: напольный по дереву, диаметр 400–600 мм, межцентровое 800–1500 мм, 1–2,2 кВт, жёсткая стойка, планшайба и центры.
- Серийность и повторяемость: станок с числовым программным управлением, 2–5 кВт, жёсткая станина, стабильная электроника, поддержка постпроцессоров.
Напоследок — о культуре работы
Станок награждает дисциплину. Протёр перед сменой — получил чистый проход. Настроил инструмент — избавился от «ступеньки». Поменял ремень вовремя — избежал срыва партии. Привинтил приспособу — ускорил повторяемость и сберёг руки. И наоборот, хаос в оснастке и спешка без плана с высокой вероятностью превращают мастерскую в клуб по интересам, а интерес у клиентов, как назло, быстро иссякает.
Поэтому хороший выбор — это наполовину список задач, наполовину культура их исполнения. Баланс очевиден: станок покупают раз, а работать с ним — годами. И вот тут выигрывает не «самый громкий» в рекламе, а тот, что органично вписался в ваши работы и растёт вместе с ними.
Вывод: как принять спокойное, точное решение
Алгоритм надёжен: описать задачи и материалы, задать точность и объёмы, выбрать тип станка и размеры с запасом, проверить питание и место, выделить бюджет на оснастку, убедиться в сервисе. Дальше — спокойная проверка геометрии и пробная выточка. Там, где логика ведёт, случайности шумят, но не управляют.
И, честно, хорошая мастерская начинается не с покупки, а с понимания, что именно нужно точить завтра и через полгода. Когда это ясно, токарный станок находится без драм: он просто подходит. И работает.