Допуски при токарной обработке держит стабильный процесс
Секрет выдержанных допусков в токарке прост и упрям: стабильная механика, предсказуемый рез и дисциплина контроля. Когда зажим, инструмент, режимы и температура «договариваются», размер встаёт на место и не гуляет. В статье собраны практики, которые сокращают разброс, приручают тепловые уводы и помогают выпускать серию без нервной беготни к микрометру.
Что влияет на допуски при токарной обработке
На размер давят пять групп факторов: жёсткость системы, состояние инструмента, режимы резания, термостабильность и измерение детали. Контролируем каждую — и разброс сужается, как прищур у внимательного наладчика.
Начнём с базы. Любая деталь проходит через цепочку: зажим — шпиндель — резец — режим — охлаждение — измерение. В каждом звене сидит по чуток погрешности, а иногда и не «по чуток». Мягкий пруток, лишний вылет державки, тугой подшипник шпинделя, перегретая зона резания, ленивый продув — всё это складывается. Ещё добавьте человеческий штрих: слишком резкое подкручивание корректора диаметра, мимолётная вера в «ещё один проходик всё поправит». Не поправит. Поправляет только системность.
Заготовка в патроне живёт своей жизнью. Если губки жёсткие, но не расточены «по месту», овальность и несоосность уже записаны. Если прижим перетянут — тонкая трубка сожмётся и «распустится» после снятия, и даже чудесный резец не спасёт. Поэтому мягкие губки растачивают на рабочем диаметре, люнеты настраивают точно, а вылет детали оставляют минимально разумный. Это не придирка, это основа.
Инструмент? Геометрия вершины диктует следующее: крупный радиус даёт гладкость, но требует мягких подач и жёсткой системы, иначе размер «уплывёт» из-за радиусной ошибки. Износ вершины ведёт к размерной усушке — деталь начинает «худеть» на сотки при тех же корректорах. Ставим контроль износа по счётчику деталей и замерам, а ещё лучше — фиксируем темп износа, чтобы компенсировать его тонко и заранее.
Температура — тихий саботажник. Коэффициент линейного расширения стали порядка 11–12 мкм/м·°C. Пустяковая, казалось бы, разница в 5 °C по корпусу станка на длине 200 мм даёт уже около 0,01 мм. На поле допуска это чувствуется. Решение — ритм и термопорядок: выдержка оборудования до начала серии, стабильная подача охлаждения, похожие паузы между проходами и замерами, адекватная мощность СОЖ и продувки.
И, наконец, измерение. Микрометры и нутромеры должны быть поверены и на одной температуре с деталью. Измерять «только что из-под резца» — верный способ вписаться в допуск на бумаге и промахнуться после остывания. Дать детали выдохнуть, хотя бы пару минут, а критические посадки — на контрольный стол. Привычка, которая экономит партию.
| Фактор | Как искажает размер | Что делать немедленно |
|---|---|---|
| Нежёсткий зажим, неросточенные губки | Овальность, биение, пружинение после снятия | Расточить мягкие губки «по месту», снизить давление, поставить люнет |
| Большой вылет детали или инструмента | Прогиб, размерная нестабильность на конце | Укоротить вылет, применить заднюю бабку или подвижный люнет |
| Износ вершины резца | Систематическая «усадка» диаметра на сотки | Плановая смена пластин, коррекция размера по темпу износа |
| Неподходящие режимы резания | Нагрев, вибрация, ступенька между проходами | Снизить подачу на чистовой, стабилизировать глубину |
| Тепловой дрейф станка | Плавный уход размера в течение смены | Выдержка до старта, постоянный СОЖ, контроль пауз |
| Ошибки измерения | Ложное попадание/вылет из допуска | Температурная выдержка, поверенный инструмент, чистые базовые поверхности |
Как настроить станок и инструмент для стабильных размеров
Наладка начинается с базы: правильный зажим, короткий вылет, свежая геометрия резца и расточенные мягкие губки. Затем — корректоры, компенсация износа и пробная серия из 3–5 деталей с замерами по карте.
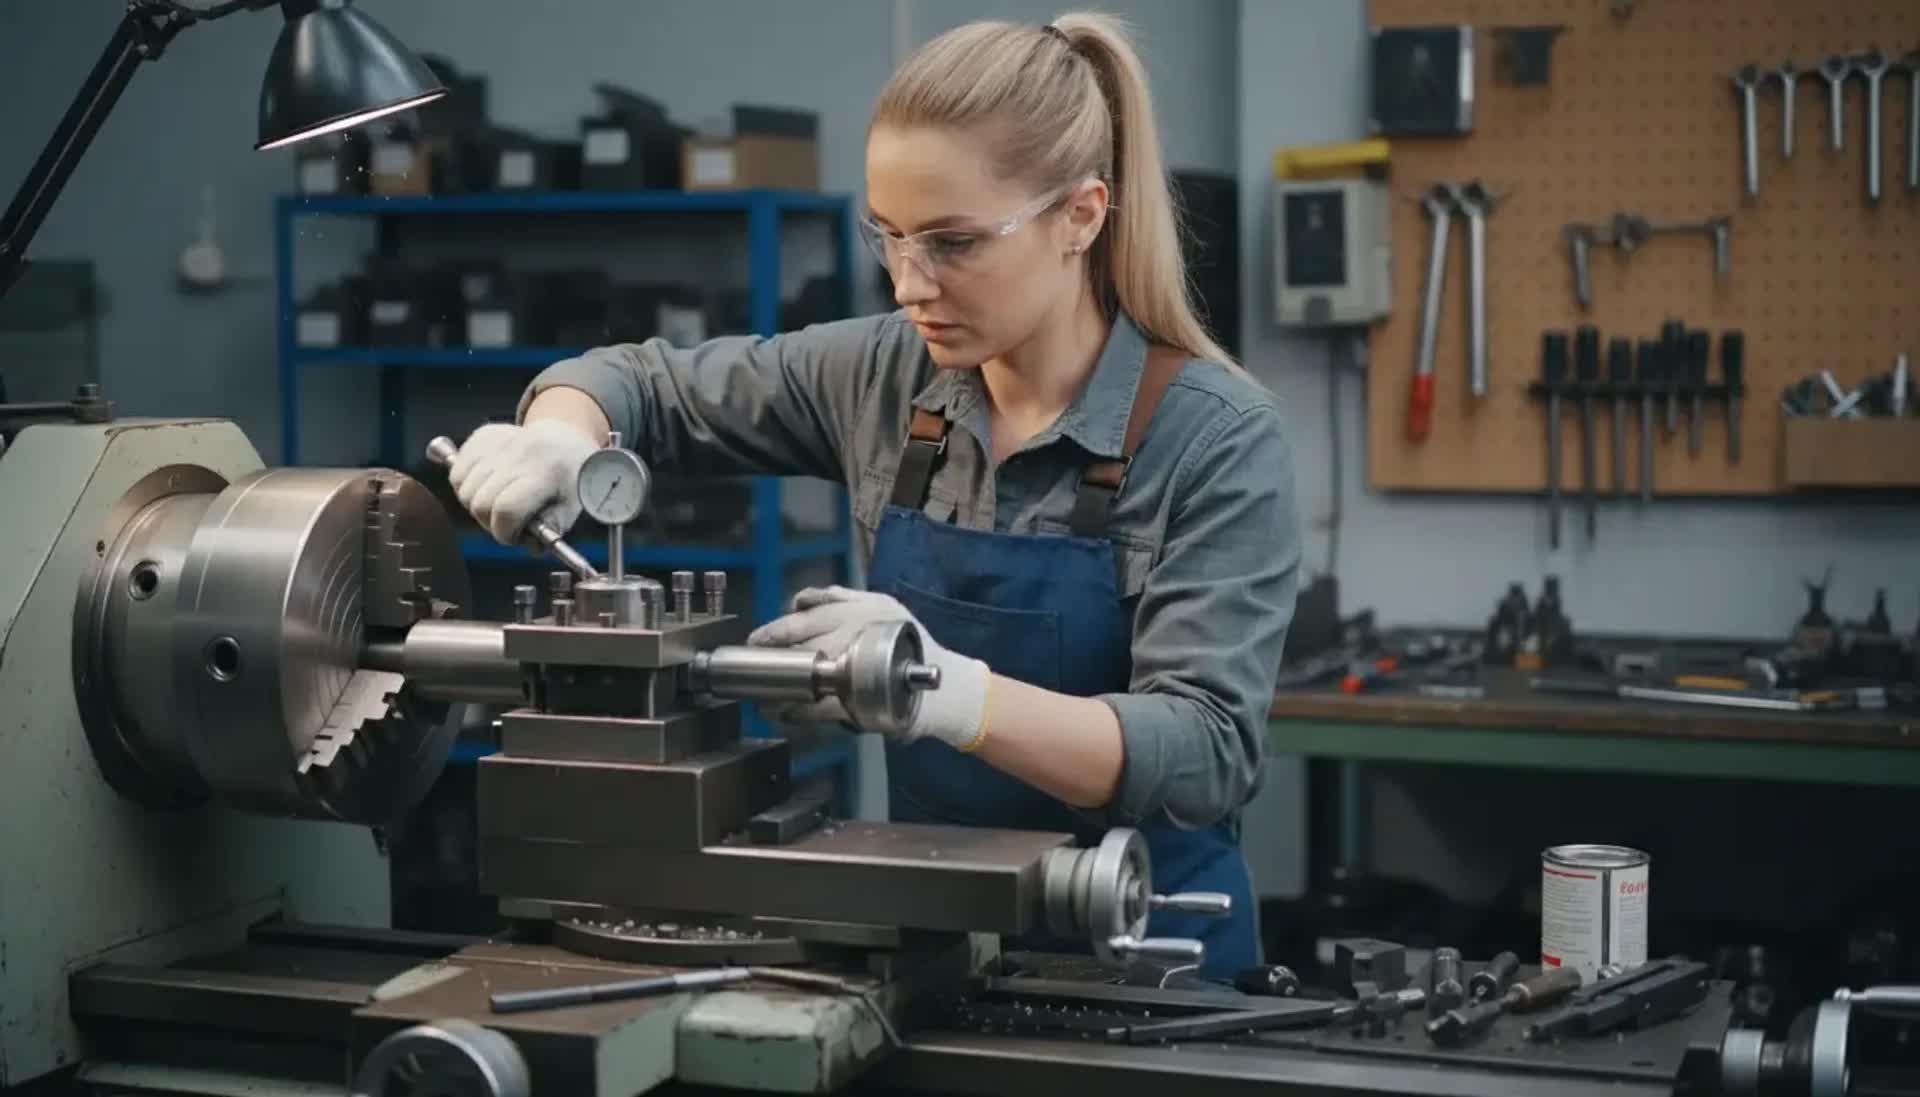
Сначала — механика. Лёгкая ревизия стола и револьвера: чистые посадки, не перетянутые винты, умеренный вылет державки. Губки патрона растачивают под рабочий диаметр заготовки на том же шпинделе — это убирает концентрическую загадку. Если деталь длинная, задняя бабка обязательна; если стенка тонкая, подстраховывает подвижный люнет. И да, давление прижима — не «на глазок», лучше по манометру и с учётом материала.
Инструментальная часть требует аккуратности. Вершина режущей пластины — с радиусом, который соотносится с подачей: чем больше радиус, тем ниже подача на чистовом проходе, иначе геометрическая «бочкообразность» обеспечена. Высота резца — ровно по оси; выше — натяг, ниже — конус и задиры. Пластина свежая, без микросколов на кромке. Хорошо, когда измерительная стойка с эталоном под рукой, а не в соседнем цехе.
Переходим к корректорам. Удобно работать через стабильный черновой припуск и неизменный чистовой заход. Например, снимать черновую на 0,5–1,0 мм на сторону с грубой подачей, а затем оставлять 0,20–0,30 мм на сторону под чистовой проход. Чистовая — одной подачей, без пауз и возвращений, с радиусной коррекцией вершины. Если материал упругий, полезен короткий пружинный проход в ноль при тех же режимах, но без съёма — он «усаживает» остатки пружинения.
Ещё одна тонкость — компенсация износа. Износ вершины идёт не рывком, а плавно. Значит, имеет смысл плавно и в ту же сторону корректировать размер по фактическим замерам, не дожидаясь провала. Простой практичный приём: после первых пяти деталей построить мини-график «номер детали — диаметр» и подобрать шаг коррекции (скажем, минус 0,005 мм на каждые 3 детали), чтобы серия тянулась по центру допуска, а не подпрыгивала по краям.
Системная часть — подготовка программы. На станке с числовым программным управлением (CNC) вносят отдельные корректора для чернового и чистового инструмента, искореняют скрытые «ручные правки» в коде, задают однозначные базовые поверхности. По возможности выносят измерение на станке — щупом или мастер‑деталью — в начале серии, чтобы поймать смещение. Далее упор на дисциплину: никакой незапланированной смены пластины посреди партии.
- Чек‑лист перед запуском серии: губки расточены «по месту», биение прутка или заготовки < 0,01–0,02 мм.
- Вылет детали и инструмента минимален; задняя бабка и/или люнет по необходимости.
- Резец по оси; пластина свежая; радиус вершины согласован с подачей.
- Припуск под чистовую стабилен по всей партии; чистовая — один проход.
- СОЖ подаётся полнотелой струёй к зоне резания; шланги не болтаются.
- Температурная выдержка станка выполнена; замер — после выдоха детали.
Кстати, о программной подготовке. Выгодно заранее просчитать припуски и контактные длины в системе автоматизированного проектирования (CAD) или, если цикл сложный, проложить технологию в среде компьютерного проектирования и производства (CAD/CAM). Это исключает «сюрпризные» тонкие места, на которых резец начинает плясать, и где весь аккуратно свёрстанный допуск вдруг трескается.
Если требуется внешняя сверка подхода, удобен подробный разбор на примере: Как выдерживать допуски при токарных работах. Чёткая структура материала помогает расставить приоритеты ещё до первой пробной детали — и не гадать у стойки, почему уходит в минус на сотку.
Какие режимы резания выбирать для выдерживания допусков
Чистовая стабильно держит размер при малой подаче, умеренной скорости, неглубокой стружке и богатом охлаждении. Черновая должна оставлять ровный припуск, без ступенек и перегрева на финишной зоне.
Есть рабочая связка: глубина резания задаёт жёсткость траектории, подача — шероховатость и радиусную погрешность, скорость — тепловую картину. На чистовом проходе глубину держат в районе 0,15–0,30 мм на сторону (для стали, ø 20–80 мм), подачу опускают до 0,05–0,15 мм/об, а скорость выбирают не максимальную для сплава, а комфортную по вибрациям и термонагрузке. Алгоритм прост: сначала слушаем стабильность резания, затем проверяем температуру детали и только после этого подводим размер корректором, а не наоборот.
Нюанс с углом в плане и радиусом вершины резца. Большой радиус любят за зеркальную поверхность, но он же добавляет радиусную погрешность при чрезмерной подаче: фактический диаметр уходит из‑за перекрытия траекторий. Если жёсткость не идеальна, меньший радиус вершины и грамотный финиш одной подачей часто дают размер стабильнее, чем «блеск» любой ценой.
Материал диктует и СОЖ. На нержавейке щедрый поток охлаждения обрезает температурные качели, на алюминии важнее чистота стола и острый инструмент, на титанах — терпение и равномерная подача, иначе за секунду уходим в горячую «пасту», где размеры текут. Для тонкостенных труб предпочтительна многоступенчатая схема: черновая с опорой, промежуточная стабилизация, чистовая на уменьшенной подаче и короткий пружинный проход.
Важен ритм. Длинные паузы между черновыми проходами и финишем оборачиваются непредсказуемым охлаждением зоны обработки. Лучше ровный такт: серия черновых на весь диаметр — затем последовательные чистовые, без лишних остановок. И да, однотонкая стружка на выходе из чистового — ласковый знак стабильности; ломаная, синяя или ломкая — сигнал к пересмотру скорости или подачи.
| Материал | Глубина резания (мм/сторона) | Подача (мм/об) | Скорость резания (м/мин) | Примечание к стабильности |
|---|---|---|---|---|
| Конструкционная сталь 45 | 0,20–0,30 | 0,06–0,12 | 120–180 | Умеренная скорость снижает нагрев и уход размера |
| Нержавеющая сталь 12Х18Н10Т | 0,15–0,25 | 0,05–0,10 | 80–140 | Богатое охлаждение, избегать «сухих» зон |
| Алюминиевые сплавы (Д16Т) | 0,20–0,40 | 0,08–0,18 | 250–450 | Инструмент острый, следить за налипанием |
| Титановые сплавы (ВТ6) | 0,10–0,20 | 0,05–0,10 | 30–60 | Терпеливые режимы, неизменная подача |
| Чугуны (СЧ20–25) | 0,20–0,30 | 0,08–0,15 | 120–200 | Сухо допустимо, но контроль пыли и тепла обязателен |
Преимущество даёт и предобработка. Если черновая оставляет рваный припуск, чистовая будет «ловить» ступеньку, а размер — плавать. Решение — одинаковая глубина последнего чернового прохода по всему контуру и аккуратная геометрия подходов и отходов, чтобы не перегревать конец траектории. Там, где на «холодном» станке всё вроде ровненько, разогретый шпиндель и тёплая каретка уже рисуют другую картину. Потому и держим скорость без экстрем, а такт — ровным.
Как учитывать термостабильность и деформации тонкостенных деталей
Тепло и упругость меняют размер после снятия зажима, особенно на тонкостенных трубах и чашках. Стабилизируем температуру, снижаем давление патрона, опираем деталь и даём ей «выдохнуть» перед замером.
Тонкие стенки коварны. Под зажимом и резцом они слегка дышат, а после отпускания расправляются на сотки. Чтобы не гоняться за призраком, отстраиваемся на три вещи. Первое — равномерная опора: расточенные губки по рабочему диаметру и, когда возможно, поддержка люнетом или мягкой втулкой‑вкладышем. Второе — умеренный прижим. Патрон не должен превращаться в пресс. Для хрупких и тонких — ниже стандартного давления, пусть и в ущерб производительности, зато предсказуемо.
Третье — тепловой порядок. Станок прогревается до стабильной температуры; в процессе — одинаковые паузы между сериями. СОЖ идёт целенаправленно, не распыляясь мимо. Если есть горячий участок траектории — например, на конце растачивания — полезен короткий холостой оборот с охлаждением прежде, чем сделать чистовой финиш. Такой «микроперерыв» выравнивает тепловую карту.
Есть ещё хитрость: расчёт обратной деформации. Если известно, что после снятия зажима тонкая втулка «раскрывается» на +0,01 мм, чистовой диаметр можно целенаправленно вести на 0,01 мм меньше. Это требует мини‑серии настраиваемых деталей и аккуратного измерения после стабилизации температуры. Но когда зависимость поймана и задокументирована, серия идёт ровной колеёй.
Подчеркнём измерения. Ни один нутромер не скажет правду на паровом котле. Деталь отложить на 2–5 минут, измерить в одной и той же точке, на одной и той же температуре стола, одними и теми же руками. И записывать. Сырые впечатления стираются, цифры — нет.
Как организовать контроль размеров и статистику процесса
Контроль ведём по карте: первые 5–10 деталей — стопроцентный замер, затем — через интервал, с фиксацией тренда и своевременной коррекцией. Для серий — статистическое управление процессами (SPC) с картами, индексами пригодности и лимитами.
Контроль без системы превращается в нервный зуд, а не в защиту изделия. Рабочая схема выглядит так. Первая пятёрка — пристрелка и сверка разных инструментов измерения, чтобы понять разброс самого контроля. Далее — каждая вторая или третья деталь, пока тренд не выпрямится. Как только видим устойчивый «ползучий» уход в одну сторону, вносим микро‑коррекцию корректора диаметра и отмечаем её в карте. Не «на глазок», а в цифрах: минус 0,005 мм после десятой детали, ещё минус 0,005 мм после пятнадцатой и так далее.
Технически это поддерживает карта процесса с верхним и нижним предупреждающими лимитами — уже не формальный отчёт, а ежедневный инструмент. По такой карте видно, когда оператору требуется сменить пластину, когда станок «проснулся» и перестал вести размер, когда СОЖ внезапно перестала попадать в зону. Одно дело — поздно заметить вылет за допуск, другое — заранее перехватить тренд и удержать процесс в коридоре.
Индексы пригодности помогают оценить, уместна ли вообще выбранная технология для данного допуска. Если коридор допуска узкий, а разброс станка и технологии даёт Cp около 1,0 — будет болтать. Рационально пересмотреть зажим, ввести промежуточный получистовой проход, поменять пластину на более острую геометрию или усилить охлаждение. Иногда выигрывает и перенос чистовой на другой станок — там, где механика свежее, а термокартина тише.
Документация — не для шкафчика. Карта процесса живёт у стойки, оператор видит тенденцию, технолог — документирует коррекции, наладчик — планирует регламент смены инструмента. Когда все трое говорят на одном языке цифр, партия получается предсказуемой. А когда нет — начинается лотерея с микрометром.
Чтобы закрепить, соберём мини‑каталог типичных «незаметных» причин вылета из допуска — с привычными лекарствами:
- Подточенная, но не притёртая база заготовки — даёт конус. Лекарство: шабровка/притирка базы, повторная выверка.
- Неплотный шланг СОЖ — периодическое «сухо» и тепловая ступенька. Лекарство: фиксация шланга, контроль потока на бумажной полоске.
- Корректор радиуса вершины не совпадает с фактическим. Лекарство: сверка радиуса по отпечатку/калибру и правка в таблице инструмента.
- Нестабильная подача из‑за лишних ускорений на финише. Лекарство: выпрямить траекторию, убрать «резкие» микропереходы.
- Поспешный замер горячей детали. Лекарство: пауза 2–5 минут, один и тот же микрометр для серии, чистые губки инструмента.
Существуют и расширенные приёмы. На длинных тонких валах спасает промежуточный отпуск между черновой и чистовой. На точных посадках — притир чистового резца на одной детали, затем серия без прикосновений к креплению инструмента. На особо жёстких допусках — измерение на станке щупом с авто‑коррекцией, строго после стабилизационной паузы. Всё это не магия — просто грамотно расставленные паузы и повторяемые условия.
Наконец, одно напоминание, которое всегда выручает. Когда разброс становится слишком узким, искушение «додавить» скорость или уронить подачу ещё ниже велико. Но у любого станка есть собственная комфортная полка. Стоит попасть на неё — и размер идёт треком, даже если блеск поверхности чуть скромнее. А блеск можно добрать шлифовкой, если это по делу, а не из самолюбия.
Если производство опирается на цифры, полезно завести общий регистр параметров: связку «материал — инструмент — режимы — зажим — разброс — коррекции — Cp/Cpk — примечания». Через пару месяцев он работает как собственный справочник: не гадать, а смотреть, как эта же связка вела себя раньше, и повторять успешную схему. Это и есть реальная экономия — меньше проб, меньше брака, больше спокойствия у станка.
И ещё одна короткая ремарка про обучение. Разовые лекции не удерживают размер, удерживают его привычки: чистить базу, фиксировать шланги, давать детали остыть, не крутить корректор «наудачу». Когда эти привычки становятся нормой, допуск перестаёт быть удачей и становится ремеслом.
В итоге метод складывается в понятный маршрут: подготовить механику, согласовать геометрию инструмента с подачей, задать чистовой припуск, стабилизировать температуру, настроить измерение, ввести карту контроля и смелее пользоваться малой, но своевременной коррекцией. Остальное — дело ритма и аккуратности.
Если всё сделать именно так, станок с числовым программным управлением легко перестаёт быть «капризным ящиком», а превращается в точный инструмент. Не требующий чудес — только повторяемых условий. И допуски, даже тесные, начинают держаться без причитаний и случайного везения.
Финишная мысль короткая. Там, где размер дрожит, почти всегда нарушено одно из пяти: база, жёсткость, геометрия, тепло, измерение. Выяснить, что именно, — половина победы. Вторую половину приносит дисциплина: одни и те же действия в одних и тех же условиях. Это скучно звучит, зато работает ежедневно.
И да, с любого места статьи можно вернуться к началу: допуски при токарной обработке держит стабильный процесс. Стабильный — значит предсказуемый, документированный, спокойный. Так и работаем.
Обобщая всё сказанное: технология, которая ведёт чистовую через неизменный припуск с умеренной подачей и стабильным охлаждением, на механике с расточенными губками и коротким вылетом, при измерении после паузы и с картой контроля — эта технология воспроизводит допуск не в десяти, а в ста деталях подряд. А значит, экономит материал, время и нервы. В сущности, ради этого и придуман наш ремесленный перфекционизм.