Как экономить материал и время при токарной обработке
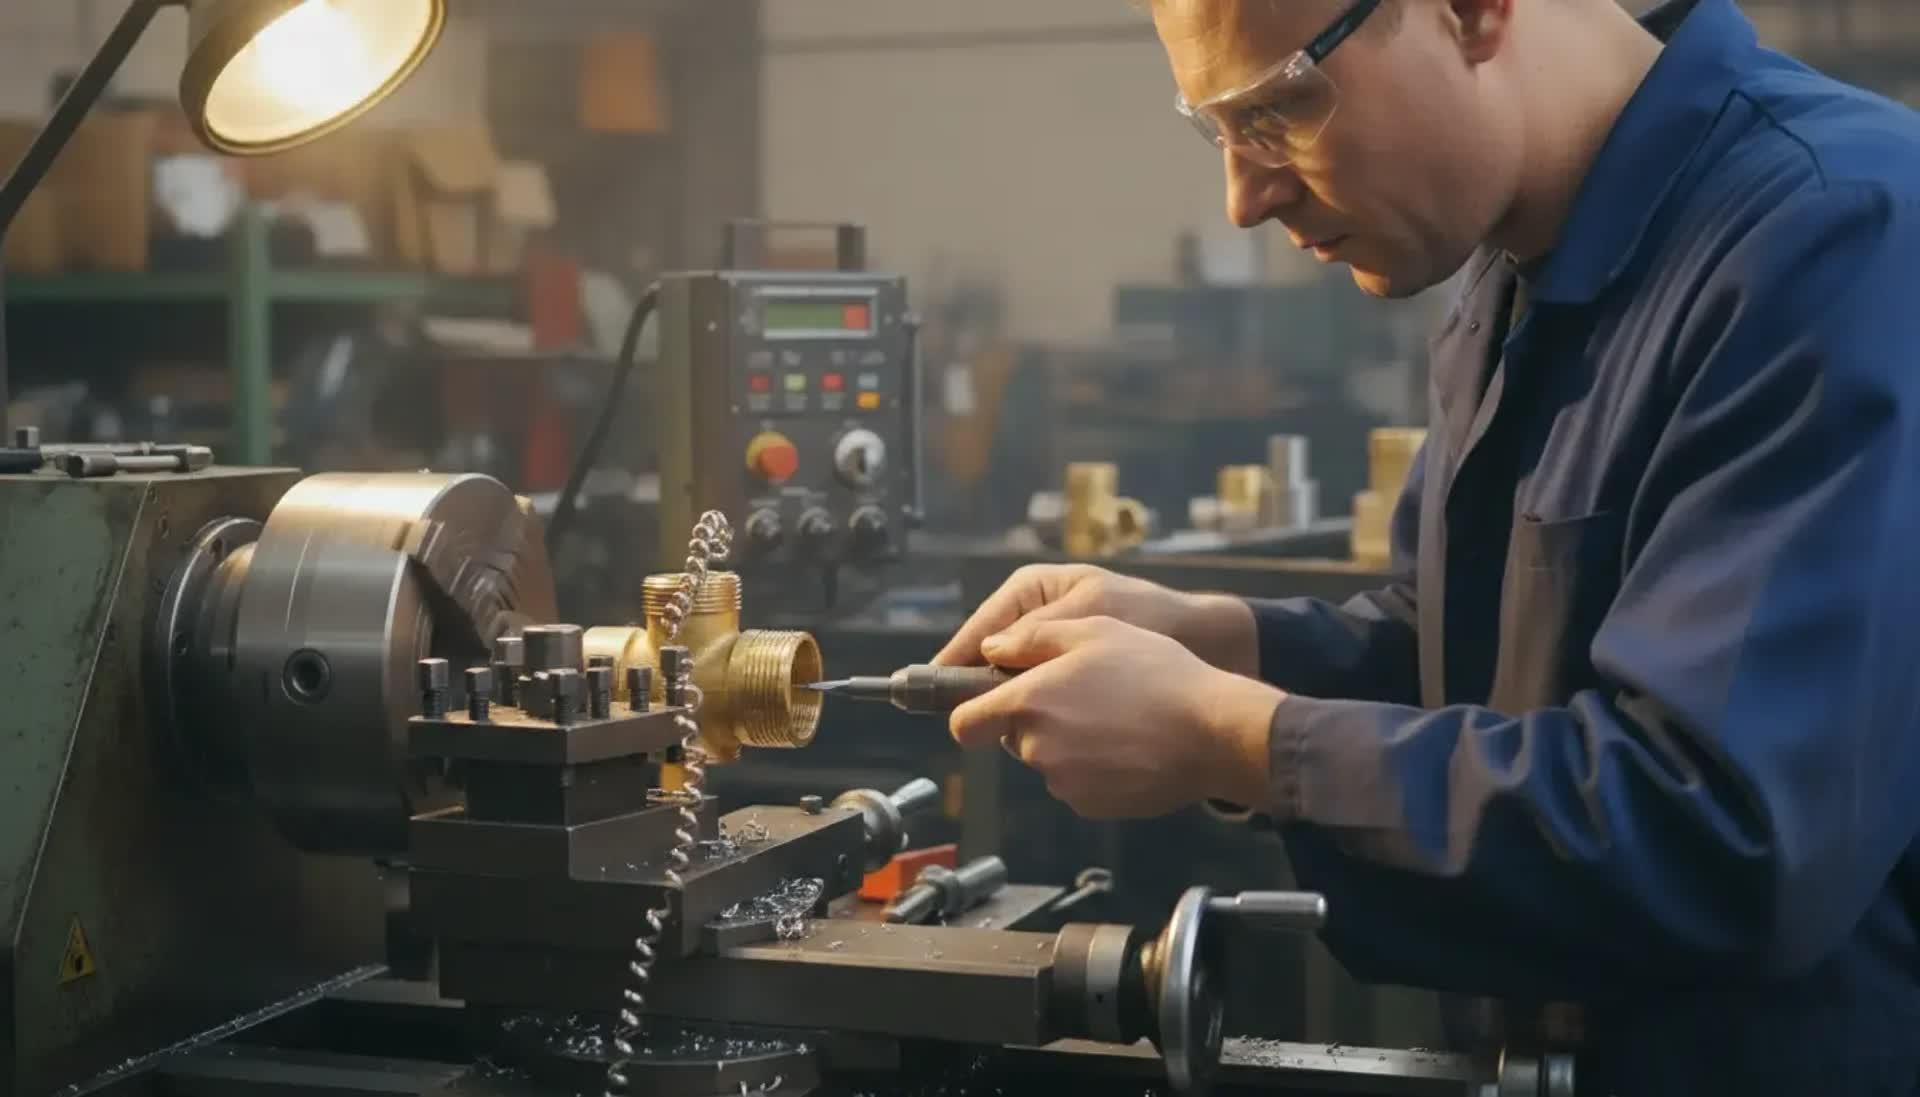
Экономия складывается из проста: меньше отходов и меньше лишних движений, без жертв для качества. Работает это через точный припуск, умный раскрой, выверенные режимы резания, правильную оснастку и дисциплину наладки. Если связать эти узлы в одну цепочку, время цикла сжимается заметно, а из прутка уходит не стружка, а только то, что действительно нужно детали.
Подготовка заготовки: где урезать отходы без риска
Экономия материала достигается точным расчетом припуска, рациональным раскроем из прутка и правильным выбором базирования. Дайте равномерный припуск 0,5–2 мм под реальную точность, делайте чистое торцевание с минимальным снятием и используйте мягкие кулачки под контур — это сразу сокращает обрезки и повторные проходы.
Начинать лучше с честного ответа на вопрос: какой припуск действительно нужен под требуемую шероховатость и допуск? Лишние 3–4 мм по диаметру, заложенные «на всякий случай», затем превращаются в горсть стружки и лишние минуты. На конструкционных сталях и алюминии в типовых посадках H7–H9 часто хватает 0,5–1,0 мм на сторону под чистовой проход, а под черновой — 1,5–2,0 мм, если резец стабильный и заготовка короткая. На нержавейке припуск можно оставить чуть больше из‑за упругого пружинения, но не раздувать без необходимости.
С раскроем похожая история. Проставка «на зажим» в патроне должна быть достаточной, но не избыточной: 5–8 мм под мягкие кулачки, 10–15 мм под стальные прямые кулачки, а с цангой — иногда и 3–4 мм хватает. Когда партия идёт из прутка, разрежьте карту раскроя на типовые длины с учётом торцевания и фасок, и заранее отметьте минимально допустимую длину на последнюю деталь; так обрезок станет короче, а не ляжет в металлолом полукилометром.
Базирование — тихий пожиратель металла. Мягкие кулачки, проточенные «под ноль» под конкретный диаметр, держат короче, чем универсальные прямые: биение меньше, значит припуск можно уменьшить, а чистовой проход — облегчить. Центровочные отверстия по ГОСТ под проточку в центрах дают ровную ось и, кстати, позволяют снять тонкий припуск без страха. В серийной работе даёт результат двухсторонняя обработка с переворотом по заранее выведенным базам; готовые базы не «гуляют», значит не приходится страховаться крупным припуском.
Между прочим, аккуратная подготовка торца — это тоже про экономию. Короткое торцевание острым резцом и быстрая фаска 0,5×45° убирают микротрещины от пилы, улучшают посадку в кулачках и уменьшают риск срыва. В сумме выходит меньше переделок, меньше бракованных деталей и меньше лишних миллиметров, крутящихся в патроне просто так.
- Минимальный припуск под допуск и шероховатость, без «запаса на удачу».
- Мягкие кулачки под контур, проточка «в ноль» по посадочному диаметру.
- Карта раскроя: длина на зажим + чистая фаска вместо длинного обрезка.
- Центровочные отверстия и работа в центрах для длинных и гибких деталей.
- Маркировка партии и баз во избежание повторных чистовых проходов.
Режимы резания и стратегия проходов: как укорачивать цикл
Время цикла сокращают за счёт глубокой черновой подачи, одной получистовой стабилизирующей выборки и короткого чистового прохода. Оптимальные режимы — это высокая подача при допустимой шероховатости, постоянная скорость резания и минимум холостых перемещений с перекрытием заходов.
Лишний проход — главная роскошь в токарке. Лучше один плотный черновой, чем два «осторожных», если инструмент и оснастка позволяют держать размер без вибрации. Затем — короткий получистовой, который «снимает след» и готовит поверхность под чистовой. И последний, чистовой, снимает 0,2–0,4 мм на сторону, выставляя шероховатость и размер. Такой трёхходовый рисунок покрывает большинство задач, а на алюминии и меди иногда можно смело идти в два прохода: мощный черновой и чистовой при высокой подаче, удерживая требуемую Ra.
Скорость резания и подача — пара, которую экономия не разлучает. Поднимайте подачу до предельной для заданной шероховатости, а не держите её «традиционной». Часто выясняется, что переход с 0,1 на 0,2 мм/об при той же геометрии пластины даёт тот же Ra, но вдвое уменьшает время. Повышайте скорость резания умеренно, пользуясь стабильным СОЖ и жёсткой схемой крепления; постоянная скорость резания с автокомпенсацией оборотов избавляет от потери времени на малом диаметре.
Немного тактики. Перекрывайте траектории так, чтобы резец не делал пустых «подъездов». Укорачивайте безопасные подходы, но не в ущерб станку. Заходи‑выходы пусть будут одни и те же для всей партии — так программа повторяема, а риск ошибок меньше. У простых деталей объединяйте операции торцевания, снятия фаски и канавки в одном проходе комбинированной геометрией пластины. Да, инструмент живёт чуть меньше, зато время цикла падает значительно, а стоимость минуты станка важнее одной пластины.
На трудных материалах, вроде нержавейки и жаропрочных сплавов, выигрывает стабильность подачи и хороший отвод стружки. Ломаная стружка — не прихоть, а безопасность и скорость: в стружке меньше энергии, она не наматывается, не заставляет спешно останавливать станок. Если слышен визг — снижайте скорость, повышайте подачу, меняйте радиус при вершине или включайте прерывистую подачу; время не теряется, потому что процесс стабилизируется и не требуется «отбегать» от вибрации мелкими заборами.
| Материал | Черновой: V, м/мин | Черновой: f, мм/об | Глубина, мм | Чистовой: V, м/мин | Чистовой: f, мм/об | Снятие, мм/стор |
|---|---|---|---|---|---|---|
| Конструкционная сталь 45 | 180–240 | 0,20–0,35 | 2–4 | 220–280 | 0,10–0,20 | 0,2–0,4 |
| Нержавеющая сталь 12Х18Н10Т | 120–180 | 0,18–0,28 | 1,5–3 | 160–220 | 0,08–0,16 | 0,2–0,4 |
| Алюминий АК6 | 350–600 | 0,25–0,45 | 3–6 | 500–900 | 0,15–0,35 | 0,2–0,5 |
| Латунь Л63 | 250–380 | 0,20–0,40 | 2–4 | 300–450 | 0,10–0,25 | 0,1–0,3 |
Цифры ориентировочные — реальный выбор зависит от станка, жёсткости схемы крепления, геометрии и покрытия пластины, наличия СОЖ и требуемой шероховатости. Главное — мыслить от времени цикла и стойкости одновременно. И если сомневаетесь, сдвиньте подачу вверх на один шаг, а скорость — вниз. Очень часто получается быстрее и тише.
Оснастка и инструмент: где настоящая экономия, а где лишний риск
Экономия даёт унифицированная оснастка: быстрая смена инструмента, мягкие кулачки под размер, цанговые патроны под серию и минимальные вылеты державок. Инструмент выбирают «короткий и жёсткий», с универсальной геометрией и радиусом вершины под требуемую шероховатость — так меньше вибрации, больше подача, устойчивее процесс.
Иногда кажется, что всё уже куплено и менять нечего, но оснастка — это про минуты, складывающиеся в часы. Многопозиционные резцедержатели с повторяемой базой ускоряют перестановку: не нужно каждый раз «ловить» ноль — отработали вынос один раз, перенесли на карту, дальше только меняйте пластину. Мягкие кулачки протачивайте под партию, не ленитесь: биение падает, вылет можно сократить, припуск уменьшить — материал и время благодарят сразу.
Цанговые патроны в серии — находка. Они бережно держат заготовку при коротком зажиме, сокращают обрезки и улучшают соосность, а переналадка между диаметрами в пределах одной группы цанг — считанные минуты. Для тонких и длинных деталей используйте люнеты и поддержку в центрах: да, подготовка дольше, зато потом можно дать подачу без страха за «удочку».
Инструментальная часть проста и строгая. Державка — короткая, с минимальным вылетом, пластина — с радиусом вершины под шероховатость: 0,2–0,4 мм для Ra 1,6–3,2; 0,8 мм для «матовой» и быстрой черновой. Любите универсальность, но без фанатизма: одна державка под наружную обработку, отдельно — под торцевание и подрезку; комбинированные решения хороши там, где конструкция детали позволяет «снять всё за раз» без рисков подрезать лишнее.
СОЖ — не последнее слово. При хорошей подаче и правильной геометрии даже минимальная подача смазки в зону резания сильно продлевает жизнь пластины, особенно на нержавейке и жаропрочных. А если стружка крошится, значит вы на верном пути: короткая, ломаная стружка — это меньше остановок, меньше подмётов, меньше случайных зацепов.
| Способ крепления | Плюсы | Минусы | Где экономит |
|---|---|---|---|
| Мягкие кулачки в патроне | Низкое биение, жёсткость, короткий зажим | Требует проточки под размер | Меньший припуск, меньше обрезка, стабильная чистовая |
| Стандартные прямые кулачки | Быстро, универсально | Большее биение, длинный зажим | Экономит время переналадки, но не материал |
| Цанговый патрон | Точная соосность, короткий вылет, быстрая смена | Ограничение по диапазону диаметров | Меньше обрезков из прутка, меньше повторных чистовых |
| Работа в центрах с люнетом | Жёсткость длинных деталей, стабильная геометрия | Дольше подготовка | Меньше брака, выше подача без биений |
Честно говоря, главный риск экономии — перебор. Слишком короткий зажим, чрезмерная подача при слабом креплении, попытка «убить» три операции одной пластиной на сложном профиле — всё это возвращается переточками, срывами и остановками. Смотрите в корень: экономит не героизм резца, а предсказуемость каждого шага.
Организация рабочего места и программы: убрать лишние движения
Время уходит не только в резце: его съедают поиски инструмента, правки программ и лишние перевёртыши. Экономит стандартный набор оснастки под партию, проверенные шаблоны программ, быстрая верификация первой детали и параллельная подготовка следующей операции.
Пусть всё нужное под рукой — это не лозунг, а минута в каждом цикле. Инструмент по местам, сменные пластины — подписаны, ключи — в одном месте, эталоны — в лотке, мерительный инструмент — калиброван и доступен. Наладочную карту не прячьте в стол: она должна жить рядом со станком и обновляться по факту, когда в партии меняются нюансы. Маркируйте державки по позициям револьвера и выносам — это экономит не секунды, а десятки минут при повторе заказа.
Программы должны быть прозрачными. Стандартные подпрограммы на торцевание, подрезку, проточку канавки, нарезание резьбы — это быстрая сборка цикла из «кубиков». Ставьте одинаковые скорости подлёта и отхода, не забывайте оптимизировать безопасные плоскости. Проверяйте первую деталь по чек‑листу: базовые размеры, шероховатость на ключевых поверхностях, биение, твёрдость зажима. Если есть симуляция — используйте, она съедает не время, а стресс.
Сменные операции и перевёртыши — там тоже есть запас. Сведите количество переворотов к минимуму, объедините операции на одной установке, если точность баз это допускает. В серии хорошо работает «тёплый поток»: пока станок точит текущую деталь, готовится следующая заготовка и инструмент под следующую операцию, а меритель уже знает критические места измерений. Так рабочее место дышит, но не мечется.
И ещё одна мелочь, которая почему‑то часто забывается: контроль стружки и чистота зоны. Если под ногами и в поддоне каша, операторы начинают «бережно» занижать подачу, боясь намотки и забивания; в результате цикл растягивается. Регулярный сброс стружки, направляющие сопла СОЖ, экранчики на проблемных местах — и всё, можно вернуться к оптимальным режимам без нервов.
- Наладочная карта у станка, актуальная и читабельная.
- Маркировка державок, выносов и позиций револьвера.
- Подпрограммы на типовые операции, одинаковые подходы/отходы.
- Быстрый контроль первой детали: размер, биение, шероховатость.
- Параллельная подготовка заготовки, инструмента и измерений.
- Управление стружкой: сопла, экраны, регламент уборки.
Кстати, полезный ориентир и хороший справочник собраны в материале «Советы по экономии материала и времени при токарных работах», где подобные приёмы разложены по полочкам. Он помогает не изобретать велосипед каждый раз, а пользоваться рабочими схемами.
Контроль качества без переделок: поставить точку с первого раза
Экономия времени и материала невозможна без точного контроля: первый комплект замеров, простые калибры и предсказуемые корректировки компенсируют разброс до начала серии. Измерения делаются в одних и тех же базах, в одних условиях и теми же средствами.
Поставить размер «с первого раза» — не фокус, а дисциплина. Сразу после первого чистового прохода берите контрольные поверхности: диаметр, длину от базы, биение на посадке, критические фаски. Если размер «на полполоски» — делайте корректировку подачи или смещения, а не добавляйте новый проход. Так не возникает соблазна «съесть ещё полмиллиметра, чтобы наверняка», который потом превращается в переобработку всей партии.
Простые калибры и предельные пробки творят чудеса. Кольца, калибры‑пробки, резьбовые калибры сразу показывают, что с посадкой всё в норме, а не только цифра на штангенциркуле. Гладко, быстро и наглядно. Между делом заметим: лучше один хороший микрометр на все «ответственные» размеры, чем пять уставших штангенов. Погрешность контроля съедает больше деталей, чем кажется.
Температура — тонкий саботажник. Меряйте в одних условиях, дайте детали остынуть после активной резки, особенно на алюминии и нержавейке. Разброс в пару соток от тепла — обычное дело, а потом чистовой внезапно «уползает». Остановка на минуту и разумная выдержка экономят больше, чем повторная чистовая на всей партии.
И последнее: пишите корректировки в карту. Если после 20‑й детали стабильно уходит плюс одна сотка на посадке — внесите поправку, не оставляйте эту тайну только в памяти. В следующей партии это сэкономит и минуту, и десятки грамм металла.
Когда все части складываются, картина становится ясной. Экономия материала вырастает из разумного припуска и правильного базирования. Экономия времени — из смелой, но контролируемой подачи, коротких холостых ходов, продуманной оснастки и дисциплины наладки. Качество при этом не страдает, а наоборот, стабилизируется.
В токарной работе побеждает не трюк, а система. Сопоставьте карту раскроя с припуском, режимы — со стойкостью, оснастку — с серийностью, контроль — с первой деталью, и поток сам придёт в равновесие. Тогда станок точит, стружка падает короткая, а в металлолом уходит только то, что действительно лишнее.