Автоматизация токарного цеха: поэтапно, безопасно и с выгодой
Автоматизация токарного участка строится по простой логике: сначала данные и дисциплина, затем программирование и механизация, после — интеграция и аналитика. Правильный порядок даёт прирост выработки на 20–45 %, сокращает переналадку вдвое и стабилизирует качество без лишних рисков. И да, окупаемость подтверждается цифрами.
Что именно автоматизировать в токарном цехе — от резки до сдачи партии
Автоматизируют подготовку заготовок, наладку, сам цикл резания, контроль размеров и логистику деталей, а объединяет всё система управления производственными операциями (MES). Ключ к результату — связать данные станков, оснастки и людей в одну понятную рутину.
Начать легче там, где «болит»: длительные простои, срывы графика, высокий брак на мелкосерийке. Однако изолированные точки без общей шины данных быстро упираются в потолок. Поэтому сначала закладывается сквозной контур: от заказа через план-график — к наряду, инструменту, программе и обратно в отчёт о факте. Когда у токарных станков появляется общая память, каждое действие перестаёт быть случайностью. Дальше автоматизация разрастается естественно: механизация подачи заготовки, измерение щупом, автокоррекция смещений, электронный маршрутный лист, подсказки наладчику. И честно говоря, как только исчезает лотерея с переналадкой, половина жалоб на «не тот режим» уходит сама.
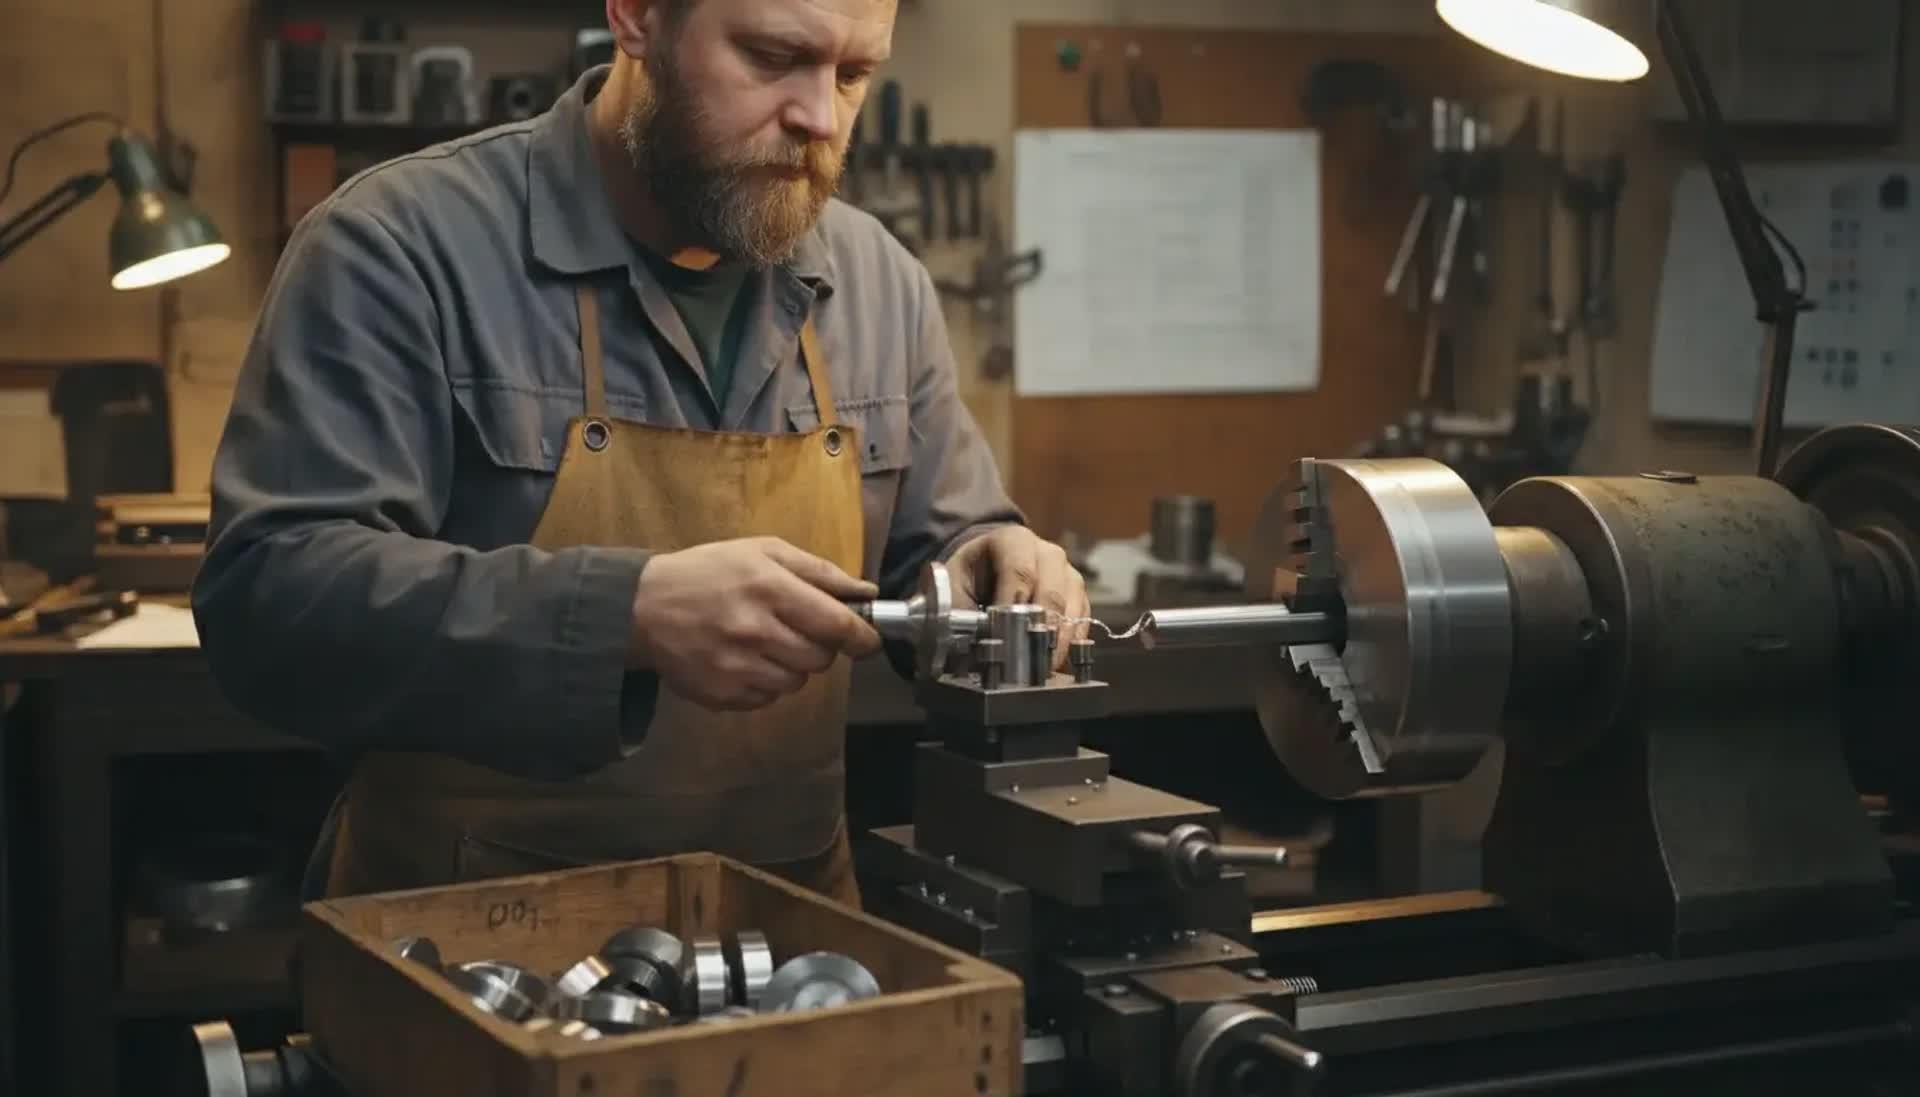
Технически картина выглядит так. Станки подготавливаются к обмену: добавляются датчики состояния, подключается числовое программное управление (CNC), настраиваются каналы передачи программ и параметров. На входе — маркировка заготовок, весовой и размерный контроль, подсчёт штук. В процессе — шаблоны наладки, библиотека режимов резания, автоматические шпиндельные проверки, контроль перегрева и вибраций. На выходе — контактные и бесконтактные измерения, запись результатов к каждой детали. Всё это стягивается в одну систему управления производственными операциями, которая, кстати, держит план и факт в одном окне и не даёт потерять ни минуту.
| Этап токарного процесса | Инструмент автоматизации | Главный эффект |
|---|---|---|
| Подготовка заготовок | Маркировка, контроль размеров, электронные ярлыки | Меньше ошибок, быстрый поиск партии |
| Наладка оснастки и инструмента | Шаблоны наладки, электронные карты инструмента | Сокращение переналадки, стабильность режимов |
| Резание и операции | Передача программ по сети, мониторинг станка | Рост выработки, меньше аварийных остановов |
| Контроль качества | Измерительный щуп, контроль больших данных | Ранняя коррекция, меньше брака |
| Логистика деталей | Электронные маршруты, адресное хранение | Прозрачность и скорость перемещения |
Да, хочется сразу «прикрутить робота». Но здравый порядок иной: вначале стандартизируются операции, собираются данные, затем механизируется подача и расточка, и уже после выстраивается крупная интеграция. Так дешевле и надёжнее. По пути мы неизбежно находим «мелочи», которые съедают часы: отсутствие проверенного набора режимов, неучтённые заточки, не та кассета, пустой бачок с охлаждением. Их закрытие даёт мгновенную отдачу без тяжёлых инвестиций. А значит, пилотный участок уже живёт, пока «большой» проект только разгоняется.
Оборудование и софт: как выбрать числовое программное управление, роботов и систему управления
Выбирают станки с открытым интерфейсом числового программного управления, совместимых роботов-податчиков и ядро — систему управления производственными операциями, которая сшивает заказы, наряды и телеметрию станков. Ключевой критерий — совместимость и поддержка жизненного цикла.
Станок — не остров. Ему нужна свободная передача программ, доступ к параметрам, диагностике и пользовательским переменным. Открытая архитектура числового программного управления позволяет это сделать без «костылей». Робот-податчик выбирается не по эффектным видео, а по факту: масса заготовки, форма, стойкость к туману, сложность захвата, время цикла. Часто достаточно простого манипулятора с магазином; экзотические шестивосевые решения красивы, но перегружают бюджет и сервис.
Программный контур складывается из нескольких уровней. Сверху — система планирования ресурсов предприятия (ERP), которая даёт заказ и срок. В цехе управляет система управления производственными операциями — она формирует сменные планы, маршрутные листы, бьёт на наряды, собирает факт, следит за узкими местами. Для траекторий и режимов используется система автоматизированного производства (CAM), причём лучше, когда библиотеки инструмента общие с системой управления производственными операциями, иначе затираются значения и начинаются сюрпризы. На уровне оборудования необходима диспетчеризация и надзор: система диспетчерского управления и сбора данных (SCADA) собирает сигналы, хранит события, показывает состояния. Если добавить промышленный интернет вещей (IIoT), получаем датчики вибраций, температуры, токов — полезно для предиктивной логики.
И ещё один кирпич — внутренняя метрология. Автоматическая калибровка щупа, компесация теплового дрейфа, периодические тесты круглости и биения. Разово это кажется «лишним», но как только начинаются ночные смены с роботами, метрологоя становится спасательным кругом. Она же кормит систему управления производственными операциями фактами о качестве, чтобы не «варить» брак целыми лотами.
- Совместимость: открытые протоколы числового программного управления, драйверы, библиотека инструмента без «запертых» форматов.
- Сервис: доступные запасные части, регламенты ТО, удалённая поддержка, время реакции.
- Модульность: возможность нарастить магазины, переобучить захваты, добавить контроль.
- Безопасность: ограждения, световые завесы, подтверждения, блокировки, отчёт о событиях.
- Экономика: совокупная стоимость владения, включая энергию, СОЖ, расходники, программную подписку.
Частый вопрос — где хранить «правильные» режимы резания и шаблоны наладки. Ответ скучный, но рабочий: в одном месте, к которому имеет доступ и технолог, и наладчик, и система управления производственными операциями. Разнесённые Excel-файлы неизбежно конфликтуют. Когда библиотека едина, исчезают споры, а станки режут одинаково и предсказуемо. Мы видели, как из‑за лишнего процента подачи на одном участке весь ночной выпуск уходил в передержку — и это лечится только дисциплиной данных.
Интеграция и поэтапный ввод: от пилота к тиражированию
Начинают с пилота на 1–2 станках: фиксируют целевые метрики, отрабатывают стандарты, подтверждают экономику и только потом масштабируют. Смена должна выпускать продукцию, а не «играть в проект», поэтому этапы короткие и с чётким выходом.
Первый шаг — подключение станков и сбор факта. Без споров и украшательств: просто увидеть, сколько времени реально уходит на резание, холостые, переналадку, ожидание заготовки. Как правило, цифры ошарашивают. Затем стандартизируется наладка: шаблоны, библиотека инструмента, электронные чек-листы, отметка «готовности» перед запуском. Продолжение — оперативное планирование в системе управления производственными операциями: сменные задания, визуальный статус, приоритеты. Параллельно готовится минимальная механизация: магазин заготовок, элементарный захват, если это узкое место именно здесь.
На втором витке вводится измерение в процессе, автокоррекция смещений и контроль предельных значений режущего инструмента. Подключается быстрая переналадка (SMED), чтобы переводы между номенклатурами не убивали смену. Важно не перегрузить цех: каждое новшество — через короткое обучение и простую памятку. На третьем витке система управления производственными операциями начинает закрывать заказы полностью: от приёмки заготовки до упаковки. Появляется производственная аналитика: общая эффективность оборудования, время цикла, доля брака, узкие места по станкам и людям. Когда метрики стабильно растут, масштабирование становится формальностью — те же стандарты, те же шаблоны.
| Этап | Цель и артефакты | Ожидаемый результат | Типичная длительность |
|---|---|---|---|
| Пилот: подключение | Сбор факта, карта простоев, базовые дашборды | Прозрачность, выявление узких мест | 2–4 недели |
| Стандарты наладки | Шаблоны, библиотека инструмента, чек-листы | Минус 30–50 % к переналадке | 3–6 недель |
| Оперативное планирование | Сменные планы, статус заказов, приоритеты | Срывов меньше, загрузка ровнее | 2–3 недели |
| Контроль процесса | Измерение, автокоррекция, лимиты инструмента | Снижение брака на 20–60 % | 4–8 недель |
| Тиражирование | Шаблоны на весь парк, обучение, аудит | Устойчивый прирост выработки | 8–12 недель |
Интеграция редко бывает линейной, и это нормально. Выскочит забытая оснастка, внезапно перегреется подшипник шпинделя, выяснится, что датчик оборотов врет на высоких скоростях. Поэтому мы закладываем «буфер неопределённости» и двигаемся короткими спринтами. Главное — не сдавать позиции в стандартах. Если шаблоны наладки и библиотека режимов поплывут, никакая автоматика не спасёт. Зато когда они держатся, каждое улучшение крепится к следующему, как зубцы шестерни, и передаёт момент дальше по линии.
Безопасность, персонал и экономика: как окупить проект без потрясений
Ставят безопасность и обучение вначале, считают совокупную стоимость владения и возврат инвестиций, привязывают экономию к узким местам, закрывают риски сервисом и запасными частями. Так проект окупается за 9–24 месяца без остановки производства.
Токарный цех — не место для смельчаков без правил. Световые завесы, ключи дверей, межзамки, двухканальные кнопки. Робот не двигается при открытом ограждении. Программы запускаются только после отметки «готовности» в маршрутном листе. И да, обучение — не один раз «для галочки», а план сертификаций: оператор, наладчик, технолог, механик. Нехитро, но дисциплина снижает риски в разы.
Экономика держится на трёх китах: время цикла, доля переналадки, брак. Пересчёт делается трезво. Считается совокупная стоимость владения (TCO): оборудование, интеграция, обучение, сервис, расходники, энергия, СОЖ, простой на пусконаладке. Сверху — возврат инвестиций (ROI): дополнительная выручка от роста выпуска, экономия на браке, снижение сверхурочных, высвобождение людей под более квалифицированные операции. Разделяем капитальные затраты (CAPEX) и операционные затраты (OPEX), чтобы видеть, что разово, а что тянется шлейфом. Как правило, простой пилот отбивается за 6–12 месяцев за счёт выработки и брака. Крупный проект — 12–24 месяца, если не увлекаться нестандартом.
- Проверка безопасности: ограждения, межзамки, инструкции — всё подписано и проверено.
- Обучение: роли, сроки, экзамены, доступ к материалам, наставничество в смене.
- Метрики: общая эффективность оборудования, время цикла, доля брака — снимаются автоматически.
- Экономика: расчёт совокупной стоимости владения и возврата инвестиций, сценарии «лучше/хуже».
- Сервис: склад расходников, контракт на обслуживание, план внештатных работ.
Ещё немного о людях. Автоматизация в токарном цехе не «отменяет» оператора, она поднимает его ценность. Рутинные переносы и беготня за инструментом уходят, остаётся осмысленная работа: контроль процесса, анализ подсказок, мелкие ремонты. Там, где персонал вовлечён с самого старта, сопротивление тает. И наоборот, если не объяснять «зачем», любая новая кнопка воспринимается новыми обязанностями без выгоды. Мы обычно даём простое обещание: сначала система работает на людей, потом люди помогают системе работать быстрее. Это честно и работает.
И последнее — о темпе. Слишком быстрый рывок оборачивается откатами. Слишком медленный — теряет поддержку и деньги. Выбранный коридор скорости должен совпадать с производственным циклом: неделя, две, смена. Тогда каждое новшество проходит через реальный заказ, а не через идеальный сценарий. И да, в цифровом контуре полезно держать внешнюю «страницу знаний», чтобы любой сотрудник мог быстро вспомнить, «как автоматизировать токарные процессы в цехе», не теряя время на поиски. Для примера подойдёт аккуратно собранный гид — Как автоматизировать токарные процессы в цехе, главное — чтобы он был живым и обновлялся.
Как выглядят типовые результаты через 3–6 месяцев
Если методичность не подводит, мы видим повторяемую картину. Время переналадки сокращается на треть и более. Общая эффективность оборудования растёт на 10–25 пунктов — зависит от изначального состояния парка и дисциплины смен. Брак падает за счёт раннего контроля и корректировок. Логистика перестаёт «прыгать»: заготовка приходит вовремя, детали не лежат безымянными контейнерами. И что особенно приятно, технолог перестаёт быть «пожарным», а возвращается к своей профессии — проектировать процесс, а не тушить косяки.
Мы намеренно не превращали статью в каталог «железа». Оборудование важно, но не магия. Магия — в порядке действий и в том, чтобы данные и люди шли рядом, а не друг против друга. Поэтому финальная рекомендация короткая. Идите от факта и стандарта к механизации, а не наоборот. Тогда автоматизация не только окупится, но и закрепится, не зависнув в красивой презентации.
Итог. Токарный цех автоматизируется надёжно, когда каждый шаг прост, проверяем и опирается на цифры. Заказ — план — наладка — резание — контроль — логистика — аналитика. Никаких чудес, только ясные решения и дисциплина. Звучит сухо, а на деле — приносит спокойствие и прибыль.
Если подвести черту, то стратегия успеха держится на трёх вещах: прозрачности, стандартах и постепенности. Прозрачность показывает, где теряем минуты. Стандарты закрывают эти дыры. Постепенность не ломает людей и производство. В такой последовательности автоматизация токарного участка становится не разовой акцией, а устойчивой практикой, которая переживёт смену программ, людей и даже моделей станков.