Техника безопасности на токарном станке: правила и контроль
Токарный станок прощает мало. Безопасность держится на трёх опорах: исправный станок и оснастка, продуманная организация рабочего места и строгие привычки оператора. Если коротко — закрепляйте деталь правильно, держите руки подальше от вращения, измеряйте только при полной остановке, убирайте стружку крючком и работайте в средствах индивидуальной защиты (PPE).
Какие риски при работе на токарном и как их снизить
Главные риски — захват вращающимися элементами, вылет заготовки, порезы об острую стружку, ожоги от горячего металла и травмы при неверной установке оснастки. Снижают риски: исправное ограждение, верный зажим, правильные режимы резания, чистота на посту и дисциплина оператора.
Начнём с очевидного, но часто забытого: вращение гипнотизирует. Стоит залипнуть на ровную линию патрона — и рука на полсантиметра ближе, чем нужно. А дальше захват рукава, перчатки, шнурка — и та самая «секунда ошибки». У токарных опасность не одна, они ходят стаями: неправильно сжатый патрон толкает к вылету заготовку; длинная прутковая деталь без поддержки люнетом вибрирует и бьёт; бесконтрольная стружка закручивается «сосисками» и режет пальцы; смазочно-охлаждающие жидкости туманят воздух и садятся на кожу. Отдельная тема — измерения на ходу: кажутся экономией времени, а на деле прямой путь к травме. Мы последовательно разложим угрозы и покажем, какие меры реально работают, а не висят плакатом для отчёта. И да, кстати, про ограждения: они не для красоты, их закрывают всегда, даже «на один рез».
| Опасность | Как проявляется | Что делать |
|---|---|---|
| Захват вращением | Наматывание рукавов, перчаток, волос | Плотная спецодежда без свисающих частей, волосы под головным убором, перчатки — только при наладке вне вращения |
| Вылет заготовки | Недозажатый патрон, износ кулачков, «пальчиковый» зажим | Проверка зажима на малых оборотах, чистые и не изношенные кулачки, правильная посадка, использование центров и люнетов |
| Порезы стружкой | Длинная витая стружка, внезапные «иглы» | Стружколомы, верные режимы подачи, отвод стружки крючком, очки с боковой защитой |
| Ожоги | Горячая стружка, разогретая деталь | Накладные экраны, предупреждение напарников, отложенное касание детали после останова |
| Срыв резца | Неверная высота, износ державки, удар о патрон | Верная установка по центру, исправная оснастка, контроль вылета инструмента |
| Электроопасность | Повреждённые кабели, влажность, самодельный ремонт | Ежедневный осмотр, закрытые кожухи, ремонт только электриком, заземление |
| Химические риски | Туман СОЖ, раздражение кожи | Вытяжная вентиляция, перчатки при приготовлении СОЖ, замена загрязнённой эмульсии |
| Шум, вибрация | Длительная работа на высоких оборотах | Коррекция режимов, противошумные вкладыши при превышении норм, балансировка патрона |
Как подготовить станок и рабочее место перед пуском
Перед пуском проверяют исправность ограждений и аварийной остановки, состояние патрона, центров и резцов, заземление и чистоту поста. Заготовку закрепляют по паспорту оснастки, убирают лишнее со стола и только затем включают станок на малых оборотах для контрольного прогона.
Подготовка — половина безопасности. Станок работает так, как его приготовили: если кулачки патрона засалены, они держат хуже; если ключ забыли в патроне — это уже залёт, и часто последний. Простой ритуал выручает: пройтись глазами по узлам, ощупать державку, убедиться, что штифты на месте, кабели целые, кнопка «Стоп» под большой палец. Отдельно — про центры: сухой центр греется и «убивает» посадку, потому лёгкая смазка и чистая посадка обязательны. И ещё момент, который экономит нервы: сложить инструмент и мерительный в один ящик, без россыпи по тумбе, потому что разлетающиеся по полу микрометры — не просто больно смотреть, это опасно, человек инстинктивно наклоняется к полу возле вращения.
- Осмотрите ограждения, кнопки и кабели; проверьте заземление и отсутствие подтёков.
- Очистите патрон, кулачки и посадки; не оставляйте ключ в патроне ни на мгновение.
- Проверьте резцы: заточку, высоту по центру, состояние державки и винтов.
- Закрепите заготовку с нужной глубиной посадки; используйте центры, люнеты и упоры по длине.
- Убедитесь, что на тумбе и возле станка нет лишнего; тиски, мерительный инструмент, тара для стружки — по местам.
- Запустите на малых оборотах без подачи; прислушайтесь к звуку, проверьте биение и биение патрона, убедитесь, что стружка не наматывается на винт подачи.
Важная деталь — средства индивидуальной защиты (PPE): защитные очки или щиток, подходящая спецодежда без болтающихся деталей, закрытая обувь с нескользящей подошвой, иногда — противошумные вкладыши. Перчатки — спорная тема: при самой обработке их снимают, чтобы не рисковать захватом, а при наладке и замене резцов используют плотные, но снимают до старта шпинделя. На маленьких токарных столах так и вовсе прочные пальчатки лучше заменить напальчниками при работе с острой стружкой. Всё это прописывают в цеховой инструкции, не для галочки, а чтобы одинаковые правила действовали для всех смен.
Какие правила безопасной обработки и измерений соблюдать
Измеряют и касаются детали только при полной остановке шпинделя. Стружку убирают крючком, а не руками. Режимы подбирают так, чтобы стружка ломалась, а резец был на высоте центра и не имел избыточного вылета.
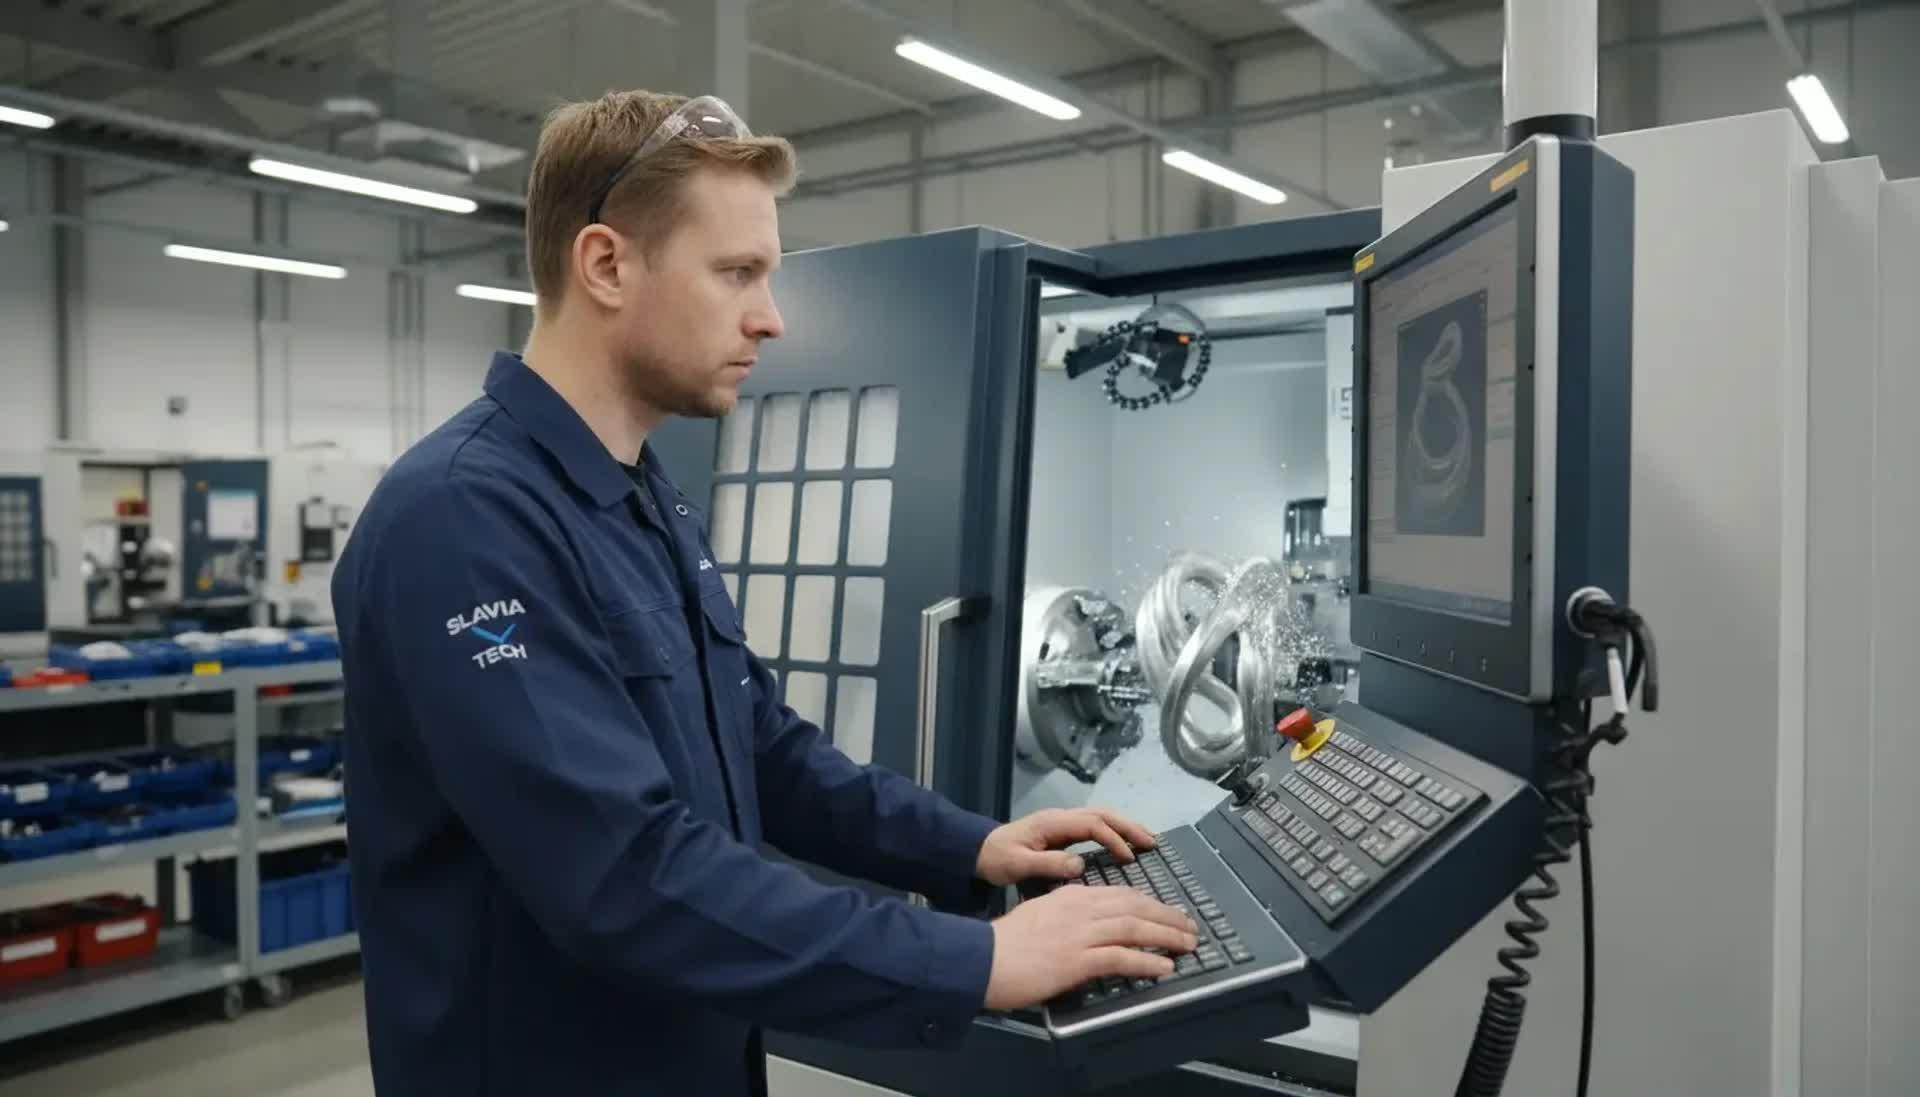
Теперь — сама работа. Безопасная обработка выглядит скучно: постоянный ритм, без резких подач, без «героизма» и внезапных корректировок на ходу. Руки — по одну сторону от вращения, одежда не цепляет, ключей и гаек вблизи нет. На длинных прутках — опоры, на тонкостенных втулках — аккуратные проходы, чтобы не «скомкать» деталь. Линейка и микрометр — только после останова, и да, это кажется медленным, зато пальцы остаются целыми. Контрольная подрезка торца — с убранным вылетом, иначе резец встрянет. А если стружка идёт «лапшой», не геройствуйте: скорректируйте подачу и скорость, подключите стружколом, используйте СОЖ по месту. И ещё привычка, которая спасает: перед тем как пересекать траекторию вращения рукой, проговаривайте в голове «стоп» — это не магия, а простой способ включить контроль.
| Нельзя | Вместо этого |
|---|---|
| Касаться детали, патрона, резца при вращении | Останавливать шпиндель и ждать полной остановки перед касанием и измерениями |
| Чистить стружку рукой или тряпкой | Использовать крючок, щётку, совок; надевать очки, направлять стружку в тару |
| Работать с ключом в патроне | Вынимать ключ сразу после зажима; хранить на крючке вне зоны вращения |
| Носить перчатки при вращении | Снимать перчатки до пуска; надевать только для наладки при остановленном шпинделе |
| Зажимать заготовку «на краешек» в кулачках | Обеспечивать достаточную глубину зажима; использовать центр, люнет, оправку |
| Проводить измерения «на проходе» | Делать контрольные измерения после останова, продувки и снятия стружки |
| Оставлять ключи, шестигранники, микрометры на тумбе | Убирать инструмент в ящик, удерживать чистоту рабочей зоны |
| Игнорировать посторонние шумы и вибрации | Останавливать работу, искать причину: оснастка, режим, биение, смазка |
И да, об очевидном, которое спасает оборудование: не бойтесь малых оборотов при проверке зажима и биения — так сразу видно, тянет ли деталь, «пляшет» ли наружный диаметр, подаёт ли себя резец. На потоке эта пауза окупается. А при нарезании резьбы старайтесь исключать «гонки за метчиком»: чёткая остановка, реверс — без ловли движущегося инструмента рукой. Наконец, старайтесь держать в поле зрения не только резец, но и что происходит вокруг: где стоят коллеги, не попадает ли их линия вектора вылета детали, если что-то пойдёт не так. Это не паранойя, это культура безопасности. Между прочим, развешенные в цеху краткие памятки работают, если написаны по живому и уместны. Сухой плакат глаз перестаёт видеть через неделю.
Что делать при аварии и как наладить обслуживание и обучение
При нештатной ситуации — немедленная остановка, отключение питания и вызов ответственных. Обслуживание проводят по процедуре безопасного отключения и маркировки (LOTO), а работу персонала выстраивают через анализ опасностей работ (JSA), стандартные операционные процедуры (SOP) и систему управления охраной труда (OHSMS) на основе оценки рисков (RA).
Алгоритм прост и должен «жить в руках». Если услышали удар, скрежет, увидели дым или разлёт стружки — нажимайте аварийную кнопку и отступайте на полшага назад, не тянитесь через зону вращения. Когда движение остановилось, обесточьте станок штатным рубильником. Место оградите: лента, табличка, человек на контроле — чтобы никто не включил «проверить». Дальше — только подготовленный персонал по процедуре безопасного отключения и маркировки: энергию снять, рукоятки запереть, повесить бирку с именем и временем, проверить нулевое состояние. Никаких «на пять минут». Что происходит параллельно: фиксируются обстоятельства, фото, короткие показания, потому что память обманывает, а подробности важны для разбора. И да, любые травмы — в медпункт, даже если «пустяковая царапина».
Обслуживание — плановое и по состоянию. Патроны периодически разбирают, чистят, меняют изношенные кулачки; направляющие защищают, смазывают, очищают от абразива; электрику держат закрытой; аварийные кнопки тестируют. На плакате это скучно, в жизни — разница между тихой сменой и простоем. Обучение строят слоями: вводный инструктаж, стажировка у наставника, периодическая проверка навыков. Хорошая практика — «короткие пятиминутки» в начале недели: один риск, один пример из цеха, один приём предотвращения. Не для галочки, а чтобы создать одинаковые ожидания и язык безопасности у бригады.
К слову, документация — не лишняя бумага, а основной инструмент памяти цеха. Локальная инструкция по эксплуатации токарного станка, карточка оснастки, режимные карты, журнал предсменных осмотров, чек‑листы — это та «вторичная память», которая не даёт повторять одни и те же ошибки. Стоит завести простую памятку с коротким названием и понятными глаголами, без канцелярита. Например: Техника безопасности при работе на токарном станке. Две страницы текста, большая диаграмма зон опасности, места для подписи — и её действительно читают.
Теперь про обучение «руками». Лучшее вложение — отработка правильных движений на заглушенном станке, с отдельной тренировкой: как снимать стружку, как держать микрометр вне зоны вращения, как подавать резец к торцу без удара в патрон. Люди запоминают не слова, а движения. И ещё — обсуждать инциденты спокойно, без охоты на виноватых; цель — найти слабое место в системе, а не имя в протоколе. Так формируется культура, в которой ошибиться трудно, потому что окружающая среда толкает к безопасным действиям.
Итог: безопасность — это система и привычка
Токарная обработка может быть безопасной, когда техника исправна, рабочее место организовано и дисциплина действий не даёт «быстрым решениям» пролезть в смену: зажимать правильно, проверять на малых оборотах, измерять на остановке, убирать стружку крючком, работать в средствах защиты. Всё остальное — продолжение этих простых истин.
Мысли уводит рутина, а возвращают — ритуалы и ясные стандарты. Чек‑лист перед пуском, короткая памятка на стене, живой инструктаж у станка, честный разбор инцидентов — из этих кирпичиков складывается надёжная стена. И тогда токарный, строгий и упрямый, работает тихо и предсказуемо, по делу.