Для токарной обработки нужны резцы, оснастка и контроль
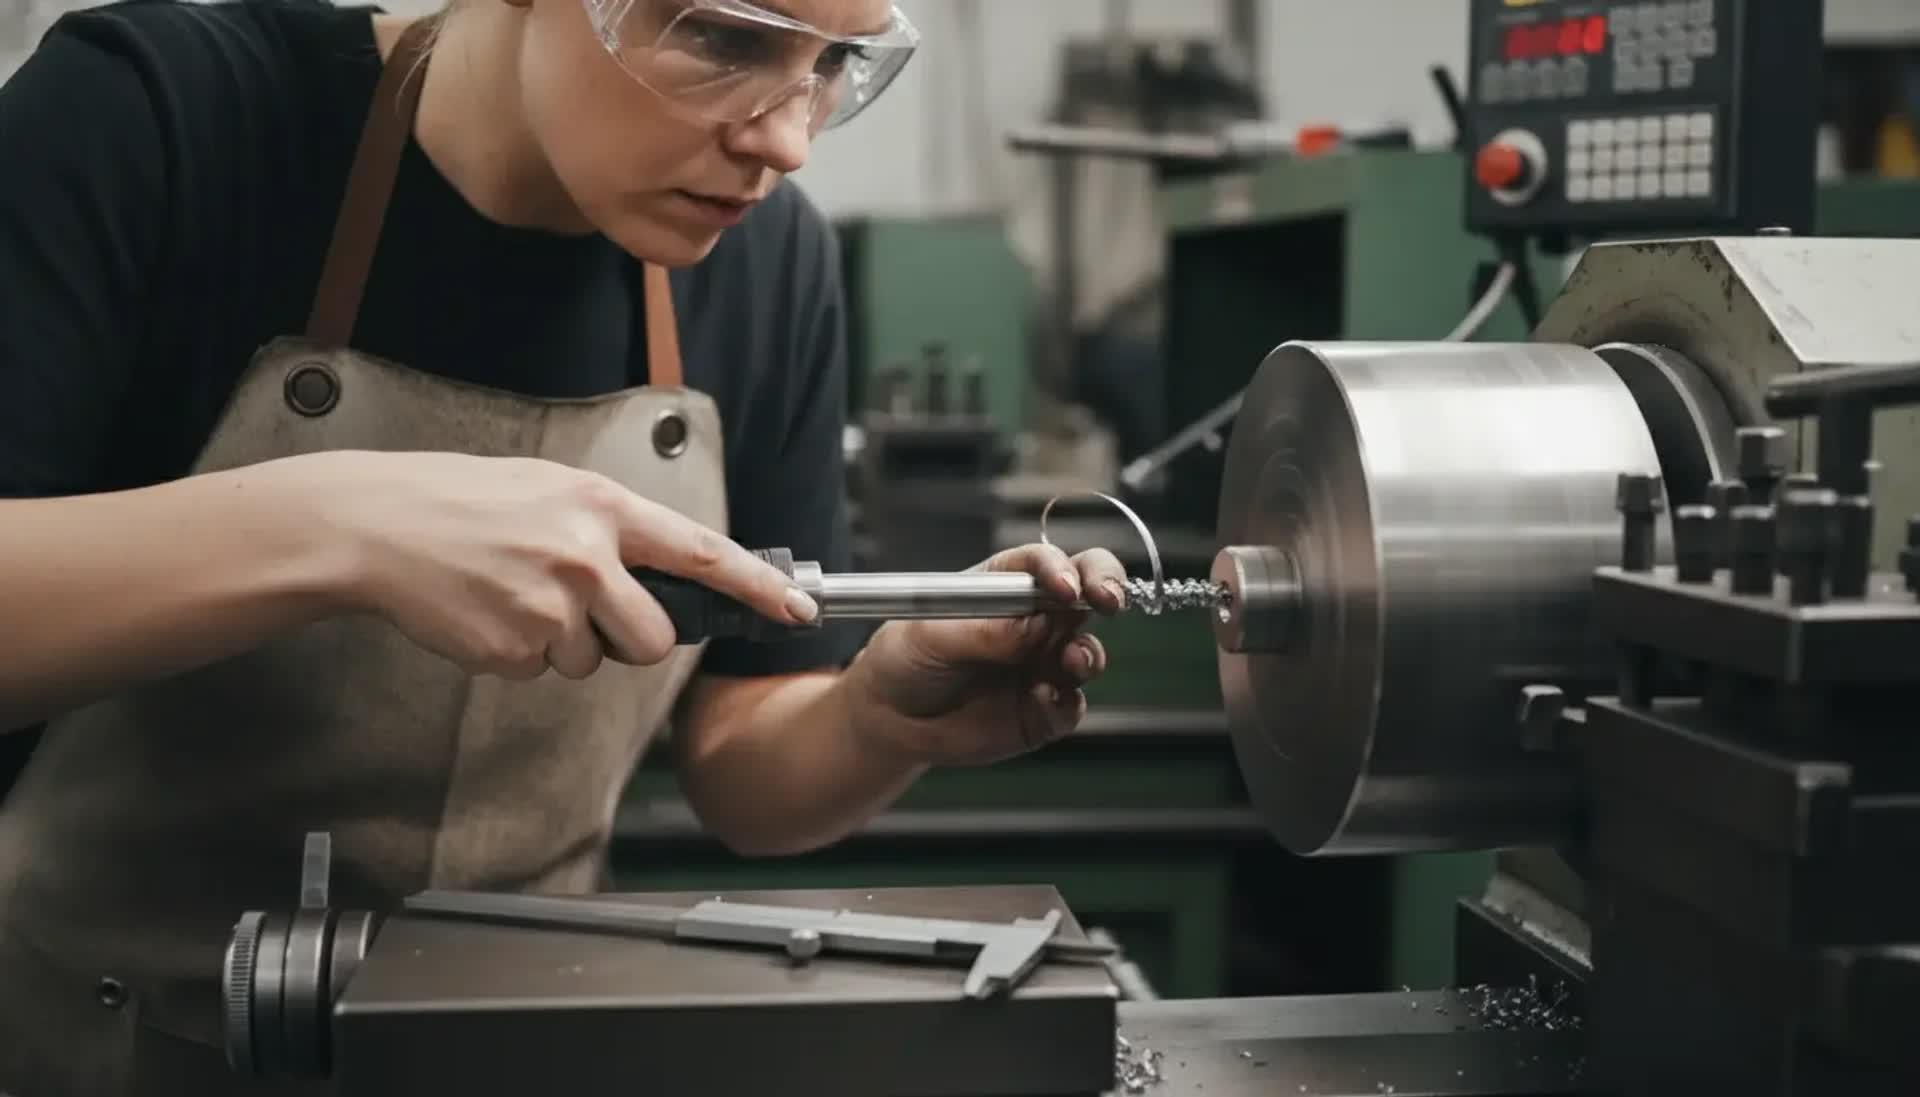
Надёжный набор для точения складывается из трёх опор: режущий инструмент (резцы и пластины), оснастка для крепления заготовки и резца, а также средства измерения и контроля. Добавьте подходящую смазочно-охлаждающую жидкость, настройте режимы — и заготовка превращается в чистую, размерную деталь без догадок и лотереи.
Какие резцы и державки нужны для основных токарных операций
Для токарной обработки применяют прямые и отогнутые резцы, державки под сменные твердосплавные пластины, расточные, отрезные, канавочные и резьбонарезные инструменты. Базовый комплект закрывает наружное точение, чистовой проход, расточку, торцевание, канавки, отрезку и резьбу.
Картина проста, хотя деталей много. Наружное точение чаще всего закрывают державками под сменные твердосплавные пластины — это гибко, экономно и стабильно по качеству. Для черновых проходов удобна прочная геометрия с усиленной кромкой, для чистовых — более «острая» с малым радиусом при вершине. Расточные резцы берут с минимально возможным вылетом, иначе вибрация срежет точность и съест чистоту. Отрезка и канавки требуют узкого жесткого лезвия: экономим мощность, держим прямолинейность. Резьба — отдельный мир, здесь важны профильные пластины, шаблоны и калибры, иначе шаг «поплывет» на ровном месте.
Материал режущей части — твердосплав для стали, чугуна и цветных сплавов; керамика и кубический нитрид бора (КНБ) — для закаленных сталей и высоких скоростей; поликристаллический алмаз (ПКД) — для алюминия и композитов. Пластины с износостойкими покрытиями держат скорость и стойкость, но, честно говоря, не всем операциям это нужно: при мягких цветных металлах выигрыш бывает минимальным.
Геометрия влияет сильнее, чем принято думать. Большой передний угол облегчает резание, но снижает прочность кромки; малый передний угол и фаска устойчивее — хорошо для тяжёлых режимов и прерывистого реза. Радиус при вершине — компромисс: чем он больше, тем чище поверхность и спокойнее рез, но выше усилия и риск вибраций на слабом станке.
Наружное точение и торцевание
Нужны прямые резцы для правого и левого резания, с пластинами универсальной формы. Для торца — тот же инструмент, но со скошенной геометрией или отогнутой державкой, чтобы кромка свободно подходила к ступице.
Расточка и обработка отверстий
Используются расточные резцы с минимальным вылетом и правильной ориентацией пластины. При глубокой расточке — демпфированные оправки или увеличенный диаметр расточной державки. Подачу снижают, чтобы усмирить «свисток» и увод.
Отрезка и канавки
Подойдут отрезные и канавочные системы с узкими пластинами. Для глубоких канавок — ступенчатые или специальные пластины, лучше с надёжной подачей СОЖ, иначе налипание стружки за минуту превращает процесс в борьбу.
Резьбонарезной инструмент
Профильные пластины по типу и шагу резьбы, державки для наружной и внутренней резьбы, шаблоны для установки угла. Для тонкостенных деталей — меньшая подача и пошаговое врезание, чтобы не «повести» заготовку.
| Операция | Режущий инструмент | Геометрия кромки | Примечание |
|---|---|---|---|
| Наружное точение (черновое) | Державка со сменной твердосплавной пластиной | Малый передний угол, усиленная фаска | Стабильность на высокой подаче важнее чистоты |
| Наружное точение (чистовое) | Та же державка, пластина с малым радиусом | Острая кромка, малый радиус 0,2–0,4 мм | Повышенная скорость, умеренная подача |
| Торцевание | Прямой или отогнутый резец | Угол кромки под выход к центру | Следить за снижением скорости к центру |
| Расточка | Расточной резец с коротким вылетом | Универсальная, с усиленной кромкой | Контроль вибрации и подачи |
| Канавка | Канавочный инструмент | Узкое лезвие, отрицательная фаска | Надёжная подача СОЖ в зону резания |
| Отрезка | Отрезной резец | Узкая пластина, жесткая державка | Точная соосность и малое биение |
| Резьба (наружная/внутренняя) | Профильные пластины | Профиль по шагу и типу | Шаблон угла, калибры предельные |
Какая оснастка обеспечивает удержание и подачу заготовки и инструмента
Нужны патроны (трёх- и четырёхкулачковые), цанги, центры, люнеты, резцедержатели и быстросменные системы, а также хвостовая бабка и оправки. Эта оснастка фиксирует заготовку, гасит биение, повышает жёсткость и даёт инструменту точный, повторяемый путь.
Сердце фиксации — патрон. Трёхкулачковый самоустанавливающийся удобен и быстр, четырёхкулачковый — для неровной формы и тонкой настройки соосности. Цанги хороши для серий мелких диаметров: биение минимально, зажим бережный. Между прочим, переход на цангу нередко сам по себе поднимает точность без смены резца — за счёт стабильного базирования.
Длинная деталь без опоры обязательно «запоёт». Применяют центры — вращающийся в хвостовой бабке, неподвижный в передней; чувствительную зону опирают на люнет: неподвижный для средних мест, подвижный — ближе к резцу, где нагрузка максимальна. Настройка центров важна: перекос даст конус, а иногда и поломку пластины при первом же утыкании.
Резцедержатель — ещё один источник жёсткости и удобства. Быстросменные кассеты экономят время переналадки и сохраняют высоту вершины кромки, что прямо спасает при коротких сериях: меньше «пальпации», больше резания. Для отрезки и канавок — отдельные державки с позитивной фиксацией пластины, иначе выдавит при встрече с твёрдой включёнкой.
Хвостовая бабка и оправки раскрываются в сверлении и развёртывании на токарном: нужен сверлильный патрон, центрирующие элементы, иногда — ступенчатые сверла, чтобы снять нагрузку ступенями. Внутренние поверхности поддерживают разжимными оправками, если торцевать без искажений и «колокола».
Не забываем про подачу смазочно-охлаждающей жидкости. Насос, фильтрация, форсунки с регулируемой струёй. Тонкая стружка исчезает, пригорание уходит, стойкость растёт. Там, где СОЖ запрещена или неуместна, выручает минимально-объемная подача — тонкий «туман» с точной наводкой в зону резания.
Практика базирования и биение
Порядок фиксации влияет сильнее, чем кажется. Сначала очищают базы, затем измеряют посадочные места, только после этого зажимают, притягивая умеренно и равномерно. Биение проверяют индикатором; правят кулачками по кругу, не в одном месте. Мелочь? А на тонких стенках эта «мелочь» решает судьбу детали.
Какие измерительные и контрольные инструменты нужны токарю
Минимальный набор: штангенциркуль, микрометры наружные и внутренние, нутромеры, индикаторы часового типа, предельные калибры и шаблоны резьбы, угломер, линейки контроля. Для шероховатости — сравни-телы или прибор, для биения — стойка с индикатором.
Штангенциркуль выручает постоянно, но для точности лучше микрометр. Наружный диаметр — наружным микрометром, внутренний — двух- или трёхточечным нутромером. Проточки и канавки контролируют глубиномерами и специальными калибрами. Индикатор на магнитной стойке — универсальный судья: биение, соосность, перпендикулярность резцедержателя — всё проверяется быстро и без излишней философии.
Резьба требует своей дисциплины. Шаблоны задают угол, калибры предельные подтверждают «проход/непроход». При ответственных работах замер по проволочкам даёт честное значение среднего диаметра. Да, дольше, зато без сюрпризов при сборке.
Шероховатость — не просто «красота». Сравнительные эталоны по материалу и способу обработки помогают считать риску на глаз, а портативный прибор подтверждает класс чистоты. На чистовом проходе часто выигрывает меньшая подача с острой кромкой, а не героические обороты.
И ещё важное: измерительный инструмент хранится отдельно, в чехлах и кассетах. Температура комнаты стабильная, наковальни микрометров чистые. Иначе «уехавшие» сотки будут преследовать даже на идеально настроенном станке.
Как выбрать инструмент под материал, точность и производительность
Алгоритм выбора простой: материал заготовки и жесткость станка, требуемые размеры и шероховатость, тип операции, затем — материал и геометрия пластины, режимы резания и подача СОЖ. Всё остальное — частные настройки и аккуратные поправки под поведение стружки.
Начинаем с заготовки. Сталь конструкционная мягкая — подойдёт твердосплав с универсальной геометрией и положительным передним углом. Закалённая — берём КНБ или керамику, но тщательно следим за стабильностью подачи. Чугун любит плотную кромку и умеренную скорость, алюминий требует очень острой кромки и часто — полировки лезвия, чтобы стружка не липла.
Дальше — станок. Мощный, жёсткий, с ровным ходом — выдержит большую подачу и широкий радиус на вершине. Лёгкий, с изношенными направляющими — просит меньшую глубину и «легкую» геометрию, а иногда и смену стратегии: два аккуратных прохода вместо одного «геройского».
Покрытие пластины повышает стойкость на стали и нержавейке. Но на алюминии без меди и кремния иногда выигрывает непокрытая острая кромка. Влажность, тип СОЖ и её подача меняют картину: непрерывная струя охлаждает и выносит стружку, точечная смазка снижает трение на малых скоростях, а при отрезке поток в саму канавку часто важнее любых «секретных» сплавов.
Тонкость — форма стружки. Правильная спираль или короткая изломанная лента говорит, что угол, подача и глубина подобраны. «Лапша» наматывается — увеличиваем подачу, добавляем ломатель стружки, корректируем радиус. Трение и свист — признак тупой кромки или недостаточной СОЖ. Между прочим, иногда одно лишь снижение вылета резца гасит все проблемы.
| Материал | Сплав пластины | Кромка и радиус | Подача, мм/об (ориентир) | СОЖ |
|---|---|---|---|---|
| Сталь конструкционная | Твердосплав универсальный | Средняя фаска, радиус 0,4–0,8 | 0,15–0,35 | Непрерывная подача |
| Сталь закалённая | КНБ или керамика | Малая фаска, малый радиус 0,2–0,4 | 0,05–0,15 | Ограниченно; тепло уносит стружка |
| Чугун | Твердосплав износостойкий | Прочная кромка, радиус 0,4–0,8 | 0,15–0,30 | Обычно без СОЖ, при пыли — вытяжка |
| Алюминий и сплавы | Непокрытый твердосплав или ПКД | Очень острая кромка, радиус 0,2–0,4 | 0,20–0,45 | Лёгкая смазка, чистая струя |
| Нержавеющая сталь | Твердосплав жаропрочный | Прочная кромка, активный ломатель | 0,10–0,25 | Интенсивное охлаждение |
Чек-лист настройки перед серией
- Уточнить материал, твердость, требуемый класс шероховатости и допуски.
- Проверить биение заготовки и осевую установку резца по центру.
- Выбрать геометрию пластины под тип операции и форму стружки.
- Назначить подачу и скорость под жёсткость станка, начать с «середины».
- Обеспечить стабильную подачу СОЖ в зону резания, особенно при отрезке и канавках.
- Сделать пробную деталь, измерить все критичные размеры, при необходимости скорректировать режим или инструмент.
Безопасность, уход, экономическая логика
Очки и экран — не формальность. Отрывы стружки при отрезке летят быстро, а тонкая «лапша» режет кожу хуже ножа. Перчатки у станка — осторожно: только при наладке и смене инструмента, не при вращении шпинделя. Чистая зона и убранная стружка уменьшают риск задиров и случайных задевов.
Затупившийся инструмент — не экономия, а скрытый убыток. Он тянет мощность, повышает температуру, портит шероховатость и уводит размер. Рациональнее менять пластины по достижении предельного износа кромки и планировать переточки монолитных резцов заранее. Учёт стойкости на типовых операциях быстро окупается — режимы перестают быть «на глаз».
Склад лучше держать «умным». Основные державки, универсальные пластины и несколько «специалистов» под проблемные материалы. Такой набор закрывает 80% задач без беготни и компромиссов. А для редких случаев — точечная закупка под конкретный заказ.
Примеры готовых наборов под задачи
Чтобы не распыляться, удобно мыслить наборами. Для черновых проходов — прочные державки, пластины с усиленной фаской, радиус 0,8, активный ломатель, мощная подача СОЖ. Для чистовых — та же державка, но пластина с острым лезвием и радиусом 0,2–0,4, выше скорость, ниже подача. Для расточки — короткие расточные державки, на глубоких — демпфирующие оправки. Для отрезки — узкая пластина и идеальная соосность; СОЖ — прямиком в канавку. Для резьбы — профильные пластины, шаблоны, калибры, небольшая подача и пошаговое врезание.
Подробный, пошаговый разбор — в материале «Какие инструменты нужны для токарной обработки деталей». Удобно держать под рукой, когда времени на эксперименты мало, а заказ давно ждёт.
Типичные ошибки и как их избежать
Самые частые промахи — избыточный вылет инструмента, не та геометрия кромки, слабая подача СОЖ и попытка «победить» вибрации оборотами без поддержки жёсткости. Второй класс ошибок — измерение не тем инструментом: штангенциркулем ловят сотки и удивляются разбросу. Третий — поспешная фиксация детали без проверки биения и баз.
- Уменьшайте вылет: короче державка — тише рез.
- Смотрите на стружку: она честно подскажет, куда крутить подачу и геометрию.
- Давайте СОЖ в зону резания, а не «куда-то рядом».
- Микрометр — для соток, штангенциркуль — для миллиметров.
- Перед серией — пробная деталь и быстрая коррекция.
Разметка и подготовка заготовки
Прямолинейный старт — половина успеха. Отпил ровный, снята заусеница, есть фаска под центр, торец чистый. На центрах — пятна прилегания по кругу, без эллипсов. При зажиме в патроне — минимальный вылет и упор торца в кулачок или базовую поверхность. Тогда и резец работает спокойнее, и режимы раскрываются без судорог.
О шероховатости и «красоте» поверхности
Если нужен низкий класс шероховатости, ищем баланс: малый радиус, острая кромка, тонкая подача, ровная подача подачи (простите за тавтологию, но это действительно важно) и стабильное охлаждение. Иногда помогает финишный «снятие пятнышка» — микроскопическая глубина, буквально «по блеску», на высоких оборотах.
Когда менять стратегию
Бывает, что правильный резец и режимы упираются в физику станка или заготовки. Тогда лучше сменить стратегию: разбить черновой проход на два, добавить люнет, перейти на насечённую кромку с активным ломателем, уменьшить радиус вершины. И да, иногда стоит перенести последнюю десятку на отдельный чистовой резец — меньше тепла, меньше коробления, стабильнее размер.
Коротко о документации и маркировках
Система обозначений пластин и державок кажется громоздкой, но полезна: по форме вершины, толщине, радиусу и типу крепления сразу ясно, как поведёт себя кромка. Внутренние стандарты в цехе с примерами «что на что менять» экономят часы. Повесьте таблицу на стену — рука автоматически потянется к правильной коробке.
И последнее — о культуре наладки
Наладка — не разогрев перед забегом, а основной этап. Чистим базы, проверяем биение, выставляем высоту вершины по центру, делаем контрольный проход и только потом ускоряемся. Такая дисциплина скучна, зато детали одинаковые, сроки выполнимые, а режущий инструмент служит дольше, чем обещали поставщики.
Итог прост и рабочий. Для уверенной токарной обработки нужен разумный набор: резцы (наружные, расточные, отрезные, канавочные, резьбонарезные), державки под сменные пластины, патроны и цанги, центры и люнеты, стойкий резцедержатель, измерительные средства для размеров, резьбы, биения и шероховатости, а также корректная подача СОЖ.
Дальше — дело техники. Подбираем геометрию под материал и операцию, держим жёсткость, читаем стружку, фиксируем режимы. И детали выходят ровные, чистые, как запланировано, без угадываний и бессонных смен у станка.